
halat tel testere bakımı mekanik hassasiyeti doğrudan uzun vadeli finansal verime dönüştürür. Kusursuz bir şekilde yürütmek Gerginlik sistemi. sadece temeldir. Bir kere elmas tel testere makineleri zorlu ortamlarda üretime başlandığında—aşındırıcı silikon çamuruna, yoğun sürtünmeye ve sürekli ısıya maruz kalmak—pasif bir “bozulduğunda tamir et” zihniyeti felaketle sonuçlanan, pahalı kesintilere yol açar. Proaktif önleyici bakım (PM) ve hassas sorun giderme, yüksek Toplam Kalınlık Değişimi (TTV) kabul oranlarını sürdürmek ve elmas tel ömrünü en üst düzeye çıkarmak için kanıtlanmış tek mühendislik yöntemleridir.
Yaygın Sorun Giderme Senaryoları
Sağlam endüstriyel ekipmanlar bile operasyonel anormallikler yaşar. Bu arızaları teşhis etmek, körü körüne parça değiştirmek yerine sistematik kök neden analizi gerektirir.
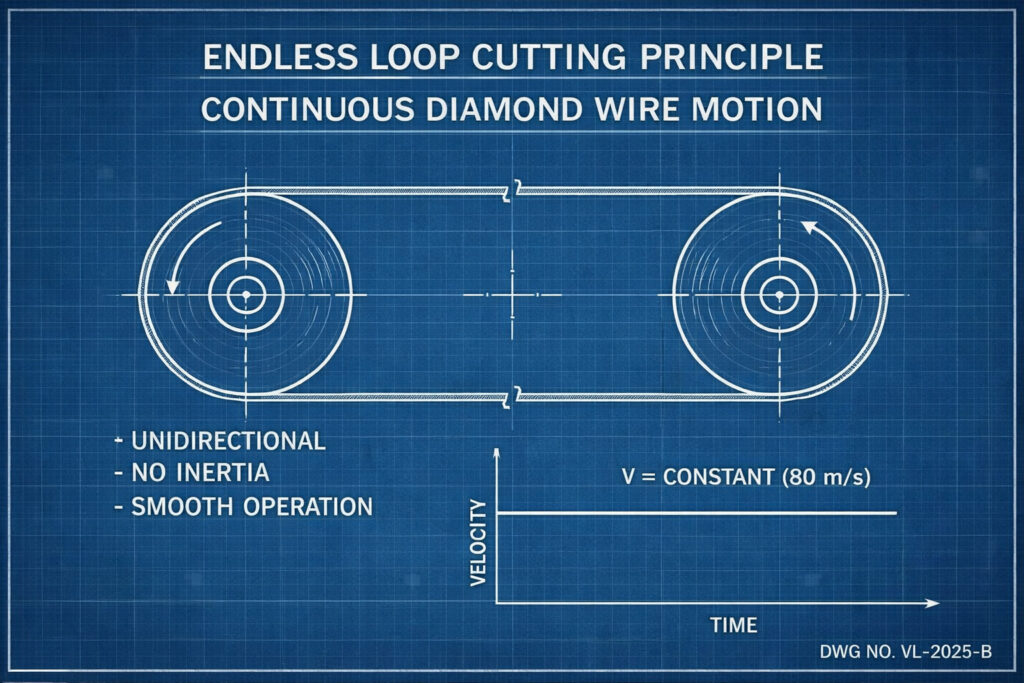
Sık Elmas Tel Kopması
Sık tel kopması, plansız kesintilerin ve bozuk külçelerin birincil nedenidir.
- Gerilim Ani Yükselmeleri: Yerel gerilim kaybı veya ani yükselmeler anında teli koparır. Bu genellikle pnömatik silindirlerin gecikmiş tepkisine işaret eder. gerilim kontrol sistemi.
- Aşınmış Kılavuz Tekerlek Yuvaları: Poliüretan (PU) kılavuz tekerleğin V-yuvası veya U-yuvası çok derine aşındığında, yuva teli sıkar. Bu sıkışma etkisi muazzam bir sürüklenme sürtünmesi yaratır.
- Uyumsuz Parametreler: Ana tel hızı düşerken kesme aşağı besleme hızını zorlamak ciddi tel eğilmesine neden olur. Sapma, telin çekme sınırını aşar ve anında kopmaya neden olur.
- Uygulanabilir Çözüm: Tüm kılavuz yuvalarını asimetrik aşınma açısından inceleyin. PLC'deki besleme hızı parametrelerini gerçek tel kesme kapasitesine uyacak şekilde sıfırlayın ve pnömatik silindir basıncını doğrulayın.
Yüzey Dalgalanması ve Kötü TTV
Kesilmiş gofretler dalga desenleri sergilediğinde veya kalınlık toleransını (TTV) karşılayamadığında, mekanik yol kesime mikro titreşimler veriyor demektir.
- Rulman Aşınması: Ana iş mili veya kılavuz tekerleklerdeki bozulmuş rulmanlar yüksek frekanslı titreşimler üretir. Bu titreşimler doğrudan telden malzemeye aktarılır.
- Besleme Sistemi Titremesi: Kesme tablası düzgün inmiyorsa, düzensiz besleme sistemi hareket, telin külçeye eşit olmayan şekilde dalmasına neden olur.
- Uygulanabilir Çözüm: Kılavuz tekerleklerin eksenel salgısını kontrol etmek için hassas bir komparatör saati manyetik bir tabana monte edin (0,01 mm'den az kalmalıdır). Takip hatalarını veya bilyalı vidadaki mekanik sıkışmayı kontrol etmek için osiloskopu servo sürücü üzerinde kullanın.
Anormal Gerilim Dalgalanmaları
HMI'daki düzensiz gerilim okumaları—ayar noktasından uzaklaşan veya şiddetle dalgalanan—kesme stabilitesini bozar.
- Pnömatik Kirlenme: Fabrika hava kompresöründen gelen nem veya yağ sızıntısı, gerilim silindirlerinin aniden takılmasına ve serbest kalmasına neden olur.
- Sensör Kayması: Gerilimi ölçen yük hücreleri, sürekli titreşim ve sıcaklık değişimleri nedeniyle zamanla sıfır referanslarını kaybeder.
- Uygulanabilir Çözüm: Makinenin Filtre-Regülatör-Yağlayıcı (FRL) ünitesindeki tüm suyu boşaltın. Silindir çubuklarını temizleyin ve hemen standart bir tel gerginliği kalibrasyonu yük hücresi referansını sıfırlamak için sertifikalı statik ağırlıklar kullanarak.
Günlük ve Haftalık Önleyici Bakım (PM)
Önleyici bakım bir tavsiye değildir; katı bir operasyon protokolüdür. Düzenli temizlik ve yağlama, büyük mekanik arızaların 'ini önler.
Günlük Kontrol Listesi
- Çamur Temizliği: Kesme sıvısıyla karışan silikon veya safir tozu yoğun bir bulamaç oluşturur. Geceden bırakılırsa, bu çamur çimento gibi sertleşir, döner contaları yok eder ve lineer kılavuzları kilitler. Operatörler, her vardiyanın sonunda kesme tablasını, körükleri ve kılavuz tekerlek kapaklarını iyice yıkamalıdır.
- Sıvı Kontrolü: Soğutucu tankının konsantrasyonunu ve temizliğini doğrulayın. Uygun soğutma sıvısı optimizasyonu maksimum ısı dağılımı ve temizlenmiş kesme olukları sağlar.
- Görsel Kontroller: Yeni bir parti başlamadan önce poliüretan kılavuz tekerleklerde derin çizikler olup olmadığını inceleyin ve elmas tel döngü eklemlerini yıpranma açısından fiziksel olarak kontrol edin.
Haftalık Yağlama ve Pnömatik Kontroller
- Hassas Yağlama: Lineer kılavuz bloklarına ve bilyalı vida somunlarına belirtilen ağır hizmet tipi lityum bazlı gres enjekte edin. Yüksek hızda ayrılan düşük kaliteli endüstriyel gres kullanmayın.
- Pnömatik Temizleme: Ana kompresör tankındaki ve makinenin dahili hava filtrelerindeki kalan yoğuşmayı manuel olarak boşaltın, böylece hassas pnömatik orantılı valfler korunur.
- Elektriksel Ortam: Elektrik kabininin soğutma fanlarını kontrol edin. Servo sürücülerin ve PLC programlama donanımın aşırı ısınmasını ve arızalanmasını önlemek için yeterli hava akışını sağlamak üzere toz filtrelerini temizleyin.
Aşınan Parçaların Yönetimi
Sarf malzemelerini “bozulana kadar çalışma” parçaları olarak ele almak pahalı bir hatadır. Aşınan parçalar, katı tolerans sınırlarına göre proaktif olarak değiştirilmelidir.
Kılavuz Tekerlek Olukları ve Rulmanlar
Kılavuz tekerleklerin ömrü, kesiminizin kalitesini belirler.
- Aşınma Limitleri: PU veya kauçuk oluk derinliği ölçülürken, orijinal fabrika spesifikasyonundan > 0,5 mm sapma veya tek taraflı simetrik aşınma, derhal değiştirilmesini gerektirir.
- “Tüm Set” Kuralı: Asla tek bir kılavuz tekerleği değiştirmeyin. Bir tekerleği değiştirmek, tel yolu geometrisini değiştirir ve eş düzlemliliği bozar. Kılavuz tekerlekleri her zaman tam bir set olarak değiştirin.
- Rulman İzleme: Tam yükte sürekli çalışma sonrası 6 ay sonra, yüksek frekanslı ıslık veya öğütme sesleri için rulman yuvalarını izlemek üzere endüstriyel bir stetoskop veya taşınabilir bir titreşim analizörü kullanın.
Mil Kayışı ve Motor Bakımı
Ana motoru mile bağlayan senkron tahrik kayışları sıkı gerginlik gerektirir. Gevşek veya ciddi şekilde aşınmış bir kayış, ağır kesme yükleri altında kayacaktır. Kayışın kayması, tel hızının anında düşmesine neden olurken, tabla aşağı doğru beslenmeye devam eder ve elmas teli anında koparacak bir giyotin görevi görür. Kayış dişlerini ve gerginliğini her üç ayda bir kontrol edin.
Sonuç
Dünyanın en sağlam, iyi tasarlanmış ekipmanı bile ihmal edilirse altı ay içinde hurdaya döner. Sıkı tel testere bakımı bir maliyet merkezi değil, verimi garanti eden ve sermaye yatırımınızı koruyan bir kâr merkezidir. Sistematik sorun gidermeyi agresif günlük denetimlerle birleştirerek, üretim tesisleri tutarlı bir şekilde 'in üzerinde Toplam Ekipman Etkinliği (OEE) elde edebilir.
SSS
S1: Kılavuz tekerlekleri ne sıklıkla değiştirmeliyim? Değiştirme aralıkları, tel hızına ve kesilen malzemeye büyük ölçüde bağlıdır. Genellikle, kılavuz tekerlekleri 3 ila 6 aylık sürekli çalışmadan sonra veya ölçülen oluk derinliği sapması 0,5 mm'yi aştığında derhal değiştirilmelidir.
S2: Elmas tel neden yeni bir kesime başlar başlamaz hemen kopuyor? Bu genellikle, ilk giriş besleme hızının, külçenin yuvarlak yüzeyi için çok yüksek ayarlanmasından veya kesme sıvısı nozullarının hizalanmamış olmasından, giriş bölgesini soğutamamasından ve anlık termal genleşmeye ve telin kopmasına neden olmasından kaynaklanır.
S3: Kötü bakım makinenin yazılım sistemini etkileyebilir mi? Kesinlikle. Bilyalı vidalardaki mekanik sıkışma veya kurumuş bulamaçla ağır şekilde kaplanmış sensörler, PLC'ye gecikmiş veya bozuk G/Ç sinyalleri gönderir. Komut edilen hareket ile gerçek fiziksel geri bildirim arasındaki bu uyumsuzluk, sonsuz yanlış alarmlara, servo arızalarına ve acil durdurmalara neden olur.







