
Teknik Makale
1. Eklem Tasarımı: Hassas İşlemede Küçümsenen Değişken
Sonsuz tel testere sistemlerinin teknik hiyerarşisinde, eklem halka eklem tasarımı , sadece telin kopup kopmayacağını belirlemekten daha fazlasını belirleyen kritik bir faktördür; dilimlenmiş waferın TTV'sini (Toplam Kalınlık Varyasyonu) ve yüzey pürüzlülüğünü doğrudan belirler. Bir halka, doğrusal bir hızda döndüğünde 80 m/s, eklem saniyede yaklaşık 30 ila 40 kez kesme bölgesine girer. Eklemin mikron düzeyinde bile geometrik bir çıkıntısı varsa, bu yüksek frekanslı darbe, SiC gibi kırılgan malzemelerde mikro çatlak yayılmasını tetikleyecektir. Bu nedenle, elmas tel döngüleri, mühendisler, eklemi basit bir bağlantı noktası olarak değil, hassas bir dinamik bileşen olarak ele almalıdır.
2. Neden Yarı İletken Sınıfı Dilimleme Kaynağı Terk Etmeli
Lazer kaynağı genel endüstriyel uygulamalarda yaygın olsa da, yüksek hassasiyetli halka eklem tasarımı:
- Mikro yapısal gevreklere yol açma Kaynağın hızlı ısıtma ve soğutma döngüleri, yüksek karbonlu çelik çekirdekte martensitik dönüşüme neden olur. Çekme mukavemeti (Wikipedia bağlantısı) statik standartları karşılasa da, tokluk ciddi şekilde tehlikeye girer ve sürekli bükülme altında erken yorulma arızasına yol açar.
- Modül Uyuşmazlığı: Bir kaynak boncuğu rijit bir küre görevi görürken, orijinal tel elastik esnekliğe sahiptir. Modüldeki bu ani değişiklik, telin küçük çaplı makaralardan geçerken “sıçramasına” veya titreşmesine neden olur, bu fenomen halka yapısı tasarımı araştırmamızda belgelenmiştir.
- Aşındırıcı Kayıp: Kaynağın aşırı ısısı, çevredeki elmas kaplamayı yakarak, malzeme kaldırma oranlarının sürekliliğini bozan bir “kesme ölü bölgesi” oluşturur.
3. Manuel Birleştirme ve Kompozit Kaplama: Tek Sorunsuz Mantık
Yüksek hızlarda gerçekten “sessiz” çalışma elde etmek için, sektörün en gelişmiş işlemi bir kombinasyonunu kullanır Manuel Birleştirme ve Kompozit Elektrokaplama.
3.1 Fiber Düzeyinde Birleştirmenin Mekanik Dağılımı
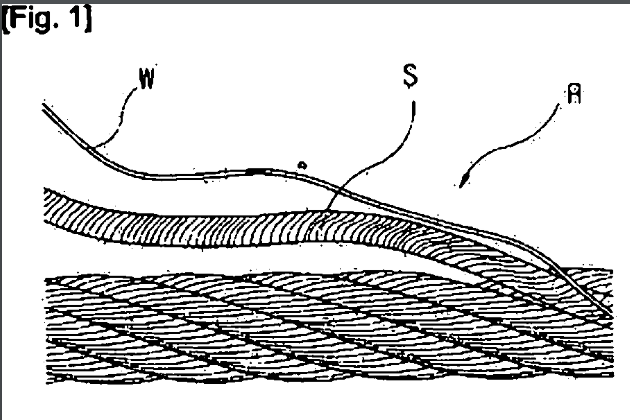
Teknisyenler, tel uçlarındaki bireysel filamentleri ayırmak ve belirli bir uzamsal topolojiye göre birbirine örmek için mikroskobik rehberlik kullanırlar.
- Gerilim Dağılımı: Birleştirme bölgesi tipik olarak 80 mm ila 120 mm'yi kapsar. Bu, gerilimin filamentler arasındaki sürtünme kuvvetleri gradyanı aracılığıyla iletilmesini sağlar, tek noktalı bağlantılarda bulunan gerilim konsantrasyonunu ortadan kaldırır ve önemli ölçüde artırır gerilim kararlılığı.
- Geometrik Ön Kontrol: Bu zanaatkar süreci, eklemdeki çap artışının elektrokaplama aşamasına girmeden önce neredeyse ihmal edilebilir olmasını sağlar.
3.2 Nikel Matrisinin Kimyasal Sabitlenmesi ve İzotropik Çap Kontrolü
Birleştirme işleminden sonra, eklem kontrollü biriktirme için özel bir elektrokaplama banyosuna girer.
- Nüfuz Etme ve Sabitleme: Bir elektrik alanı tarafından yönlendirilen nikel iyonları, birleştirilmiş teller arasındaki boşluklara derinlemesine nüfuz ederek moleküler düzeyde bir mekanik çapa oluşturur. Bu sadece eklemi güçlendirmekle kalmaz, aynı zamanda elmas parçacıkları için ideal bir alt tabaka sağlar.
- Tekdüze Büyüme Teknolojisi: Gerçek zamanlı olarak akım yoğunluğunu izleyerek, eklemdeki son çap sapmasını ±2μm. içinde tutarız. Bu aşırı hassasiyet, yüksek hızlı dönüş sırasında mekanik rezonansı önlemenin anahtarıdır.
- Grit Eş-biriktirme: Yüksek mukavemetli sentetik elmas parçacıkları, nikel kaplama sırasında eş-biriktirilir, bu da eklemin telin ana gövdesi kadar aşındırıcı ve dayanıklı olmasını sağlar.
4. Dinamik Doğrulama: 80 m/s'de Sıfır Etki Performansı
Zaman halka eklem tasarımı fiziksel süreklilik kazandığında, yüksek hızlı senaryolardaki performansı dönüştürücüdür:
- Titreşim Bastırma: Birim uzunluk başına kütle, eklemde telin geri kalanıyla tutarlı kalır, eksantrik kuvvetlerin neden olduğu merkezcil titreşimleri ortadan kaldırır.
- Ömür Uzatma: Termal hasarın olmaması nedeniyle, eklemdeki yorulma ömrü 2 kattan fazla artar. Bu metriklerin doğrulanması halka ömrü ve test protokollerimizde bulunabilir.
- Yüzey Kalitesi: Bu sorunsuz geçiş, 6 inç SiC waferlarda “tel izlerini” etkili bir şekilde ortadan kaldırarak, sonraki aşağı akış parlatma süresini azaltır.
SSS: Döngü Ek Yeri Teknolojisi Hakkında Mühendislik Soruları
S1: Ek yerindeki çekme dayanımı, orijinal telin 0'üne ulaşabilir mi?
C1: A halka eklem tasarımı Manuel iç içe geçirme ve kompozit kaplama kullanılarak genellikle orijinal telin statik kopma yükünün 'ı-95'i elde edilir. Ancak, iç içe geçmiş yapı üstün dinamik tokluk sağladığından, döngü titreşim kontrolündeki performansı kaynaklı ek yerlerine göre genellikle daha yüksektir. döngü titreşim kontrolü kaynaklı ek yerlerini aşar.
S2: Kesme işlemi sırasında bazı ek yerleri neden aşırı ısı üretiyor?
C2: Bir ek yeri çapı toleransları aşarsa (şişkinlik), iş parçasıyla sürtünme üstel olarak artar ve lokalize ısı üretir. Eşit çap teknolojimiz (±2μm), ek yerinin kesme boşluğundan sorunsuz geçmesini sağlayarak termal birikimi etkili bir şekilde kontrol eder.
S3: Yüksek kaliteli bir ek yeri görsel olarak nasıl ayırt edilebilir?
C3: Yüksek kaliteli, dikişsiz bir ek yeri çıplak gözle neredeyse tespit edilemez. Bir ek yeri mat görünüyorsa, eşit olmayan grit dağılımına sahipse veya dokunulduğunda çıkıntı gibi hissediliyorsa, elektro kaplama veya grit birikimi tamamlanmamıştır. Bu tür kusurlar, tel döngülerinin ömrünü önemli ölçüde kısaltacaktır. tel döngüleri.
S4: Bu manuel işlem, döngünün toplam maliyetini artırır mı?
C4: Manuel iç içe geçirme, üretim işçiliğini artırsa da, üretim sırasında tel kopma riskini büyük ölçüde azaltır. Uzun vadede, verimi artırarak ve makine arıza süresini azaltarak “Kesme Başına Maliyet”i düşürür.
S5: Ek yerindeki elmas gritlerinin sıyrılma olasılığı daha mı yüksek?
C5: Hayır. Kompozit nikel kaplama işlemi olağanüstü mekanik gömme sağlar. Elektro kaplama parametrelerinin sıkı bir şekilde kontrol edildiği varsayıldığında, ek yerindeki bağ mukavemeti telin geri kalanıyla aynıdır ve yüksek gerilim altında grit kaybı yaşanmamasını sağlar.
İlgili Elmas Tel Döngüsü Kaynağı
Sistem düzeyinde döngü tasarımı ve uygulamaları için lütfen elmas tel döngüleri mühendislik sayfamızı inceleyin.







