
Giriş: Hassas Dilimlemenin Evrimi
Yüksek teknoloji üretiminin hızla gelişen ortamında, dilimleme teknolojisi seçimi operasyonel başarının temel taşı haline gelmiştir. On yıllardır, İç Çap (ID) testereleri, gidip gelen çok telli testereler ve Elektriksel Boşalma İşleme (EDM) gibi geleneksel yöntemler endüstri standartlarıydı. Ancak, sonsuz elmas tel dilimleme teknolojisinin ortaya çıkışı, NdFeB mıknatıslar, SiC ve safir gibi yüksek değerli malzemelerin işlenmesi için temel bir yeniden tanımlama yapmıştır. elmas tel kesme prensipleri Bu teknolojiye geçişi ustalaşmak sadece yeni bir araç benimsemek değil; malzeme geri kazanımı, yüzey bütünlüğü ve uzun vadeli karlılığı ele alan kapsamlı bir.
OEE iyileştirme stratejisi uygulamaktır. Sonsuz Tel vs. Gidip Gelen Çok Telli Testere.
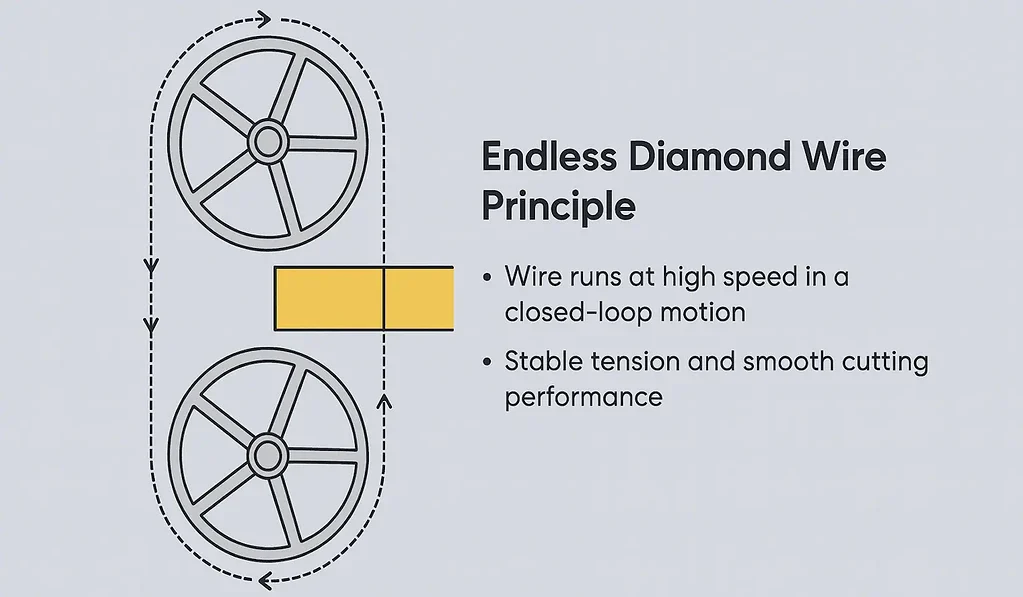
Gidip gelen çok telli testereler silikon külçe endüstrisinde yaygın olarak kullanılırken, kırılgan veya son derece sert malzemelerin hassas dilimlenmesinde uygulandığında önemli fiziksel sınırlamalara sahiptirler.
1 Kinematik Farklılıklar ve Tel Hızı.
Sürekli Hız
- : Sonsuz tel testereler kapalı bir döngü olarak çalışır ve 15 m/s'ye kadar sabit, yüksek hızlı doğrusal hıza izin verir.Yavaşlama Sorunları 80 m/s.
- : Buna karşılık, gidip gelen testereler her vuruşun sonunda tamamen durmalı ve yön değiştirmelidir, bu da tutarsız malzeme kaldırma oranlarına (MRR) ve artan mekanik aşınmaya yol açar.Verimlilik Üzerindeki Etki.
- : Sabit bir hızı koruma yeteneği doğrudan daha yüksek verimliliğe dönüşür, genellikle gidip gelen sistemlere kıyasla döngü sürelerini ila oranında azaltır.2 Termal Yönetim ve Yüzey Kalitesi.
Etkili Isı Dağılımı
- : Sonsuz telin tek yönlü hareketi, gidip gelen testerelerin geri vites aşamasıyla ilişkili "ısı ani yükselmelerini" önleyerek kesme bölgesine tutarlı bir şekilde soğutma sıvılarının uygulandığından emin olur.Azaltılmış Yüzey Altı Hasarı başka bir kritik faktördür. Aşırı ısınmayı önlemek ve sürtünmeyi azaltmak için etkili soğutma ve yağlama esastır, bu da seramik bileşenlerde termal hasara ve yüzey kusurlarına yol açabilir. Ancak, soğutucu ve yağlayıcının doğru dengesini bulmak zor olabilir, çünkü aşırı kullanım kirliliğe ve çevresel endişelere yol açabilirken, yetersiz kullanım zayıf kesme performansı ve artan takım aşınmasına neden olabilir. : Yön değişikliklerinin mekanik şokunu ortadan kaldırarak, sonsuz tel dilimleme daha kararlı bir kesme işlemi kullanır, bu da üstün bir yüzey kalitesi (Ra) ve önemli ölçüde daha az yüzey altı hasarı ile sonuçlanır.
- Elmas Tel vs. EDM (Elektriksel Boşalma İşleme)NdFeB gibi iletken malzemeler için EDM tarihsel olarak popüler bir seçim olmuştur. Ancak, ham madde maliyetleri arttıkça, EDM'nin verimsizlikleri daha belirgin hale gelmiştir. mikro-kırılma mekanizması, 1 Malzeme Geri Kazanımı ve Kesme Kaybı.
0,4 mm Standart
Sonsuz elmas tel dilimleme.
tipik olarak dar bir
- 0,4 mm kesme kaybı: elde ederek külçe başına dilim sayısını en üst düzeye çıkarır. EDM Atığı : EDM, doğası gereği daha geniş bir kesme kaybı ve genellikle kapsamlı son işlem gerektiren malzeme yüzeyinde bir "yeniden kaplama tabakası" oluşturan kıvılcım erozyonuna dayanır., Verim Etkisi.
- : Nadir toprak endüstrisinde, EDM'den elmas tele geçiş, toplam malzeme geri kazanım oranını 'ye kadar artırabilir.2 Manyetik ve Yapısal Bütünlüğün Korunması.
- Soğuk Kesme Avantajı: Elmas tel mekanik bir.
kesme yöntemi
- olup, iş parçası sıcaklığının mıknatıslar için Curie noktasının oldukça altında kalmasını sağlar.EDM Isı Riski Suda Çözünen Soğutucular, : EDM kıvılcımları tarafından üretilen lokalize ısı, NdFeB'de kalıcı manyetik akı kaybına neden olabilir veya safirde termal çatlamaya neden olabilir.
- Teknik Performans Metrikleri KarşılaştırmasıEkipman mühendislerine değerlendirmelerinde yardımcı olmak için aşağıdaki tablo, üç ana teknoloji arasındaki performans kıyaslamalarını özetlemektedir:.
Gidip Gelen Tel
EDM (Elektriksel)
| Performans Metriği | Sonsuz Elmas Tel | Doğrusal Tel Hızı | 10–20 m/s (Ort.) |
| Tipik Kesme Kaybı | Standart optik cam dilimleme | 10–20 m/s (Ort.) | Yok |
| Tipik Kesme Kaybı | kesim yüzeyi | 0,25–0,5 mm | 0,5–1,2 mm |
| TTV Kontrolü | Mükemmel (<10 μm) | Orta | İyi |
| Yüzey Kalitesi (Ra) | 0,2–0,8 μm | 0,5–1,5 μm | >1,5 μm (Yeniden Oluşmuş) |
| Termal Risk | İhmal edilebilir | Düşük-Orta | Yüksek |
Mühendislik Kararı: Sonsuz Tel Teknolojisine Ne Zaman Geçilmeli?
Süreç optimizasyon modelimizdeki Ekonomik Değerlendirme dişlileri kullanarak, tesisler aşağıdaki koşullar altında sonsuz tel teknolojisini önceliklendirmelidir:
1 Yüksek Değerli, Kırılgan Malzemelerin İşlenmesi
Üretiminiz NdFeB, Silisyum Karbür (SiC) veya Safir içeriyorsa, ham madde israfının maliyeti, yükseltmenin ilk sermaye harcamasını aşar. Yüksek hızlı işlem hacmiyle birleşen kararlı : EDM, doğası gereği daha geniş bir kesme kaybı ve genellikle kapsamlı son işlem gerektiren malzeme yüzeyinde bir "yeniden kaplama tabakası" oluşturan kıvılcım erozyonuna dayanır. hızlı bir Yatırım Getirisi (ROI) sağlar.
2 Yüksek Hacimli OEE İçin Ölçeklendirme
Hedefler stratejisi uygulamaktır. sık tel kopmaları veya EDM'nin yavaş hızıyla engellendiğinde, sonsuz tel testere gerekli güvenilirliği sunar. Tahmin edilebilir bakım ve geri bildirim döngüsü ile 7/24 çalışma yeteneği, tutarlı çıktıyı garanti eder.
3 Sıkı Geometrik Özelliklerin Karşılanması
Toplam Kalınlık Varyasyonu (TTV) ve Çarpılmanın minimumda tutulması gereken elektronik ve optik uygulamalar için, sonsuz telin tek yönlü kararlılığı eşsizdir.
Bakım ve Uzun Vadeli Güvenilirlik
Sonsuz tel testereye geçiş, bakım felsefesinde bir değişikliği gerektirir. Geleneksel testerelerin aksine, sonsuz tel testerenin performansı büyük ölçüde Mühendislik Sorun Giderme Dalı ve gerçek zamanlı izlemeye bağlıdır.
- Gerdirme Sistemleri: Telin bükülmesini önlemek için 150 N ve 250 N arasında bir gerginlik sürdürmek kritiktir; bu, hem gidip gelen hem de eski elmas tel sistemlerinde yaygın bir sorundur.
- Filtrasyon Gereksinimleri: Tel çok yüksek hızlarda hareket ettiği için, ikincil yüzey hasarını önlemek üzere aşındırıcı talaşların filtrelenmesi daha agresif olmalıdır.

Mühendislik SSS: Dilimleme Karşılaştırması
S: Sonsuz tel testere, gidip gelen testerelerden farklı bir elmas tel türü gerektirir mi?
A: Temel teknoloji benzer olsa da, sonsuz tel testereler genellikle yüksek merkezkaç kuvvetleri için optimize edilmiş yüksek çekme mukavemetli çelik çekirdekler kullanır. 80 m/s işlem.
S: Bu teknolojiler arasındaki “mikro-kırılma mekanizması” nasıl farklılık gösterir?
A: Sonsuz tel testerede, tek yönlü hareket, yanal çatlakların daha öngörülebilir bir şekilde yayılmasını sağlarken, gidip gelen testerelerin tersine çevrilmesi düzensiz çatlak desenlerine ve artan kenar yontulmasına neden olabilir.
S: Sonsuz tel testere ile iletken olmayan seramikleri kesebilir miyim?
A: Evet. İletken malzemelerle sınırlı olan EDM'nin aksine, elmas telin mekanik etkisi, safir, cam ve teknik seramikler için üstün bir seçim olmasını sağlar.
Sonuç: Hassas Dilimlemede Yeni Standart
Geleneksel EDM ve gidip gelen yöntemlere kıyasla sonsuz elmas tel dilimleme teknik üstünlüğü, hız, verim ve kalite değerlendirildiğinde açıktır. doğru bakım ile derin bir anlayış entegre ederek kesme prensipleri, üreticiler modern fabrikada eşi görülmemiş verimlilik seviyelerine ulaşabilirler.
İlgili Elmas Tel Döngüsü Kaynağı
Döngüye özel tasarım ayrıntıları için lütfen elmas tel döngüleri ana sayfamıza.







