
Giriş: Dilimlemenin “Altın Üçgeni”
Elmas tel testere kesme, tek bir ayara veya kestirme yola bağlı değildir. Kesme stabilitesi ve yüzey kalitesi, birbirini etkileyen üç parametrenin dengesiyle belirlenir: tel hızı, tel gerginliği ve ilerleme hızı.
Bu üç değişken, mühendislerin genellikle elmas tel testere kesme parametrelerinin “altın üçgeni” olarak tanımladığı şeyi oluşturur.
Tel hızını değiştirmek, her bir elmas taneciği tarafından iletilen enerjiyi değiştirir.
Tel gerginliğini değiştirmek, telin geometrik sertliğini ve bükülmeye karşı direncini değiştirir.
İlerleme hızını değiştirmek, talaş yükünü, kesme kuvvetini ve üretkenliği değiştirir.
Bu kesme parametreleri, elmas tel testere makinesinin iç yapısı, tahrik sistemi, gerdirme sistemi ve kılavuz tekerlek düzeni dahil olmak üzere yakından ilişkilidir.
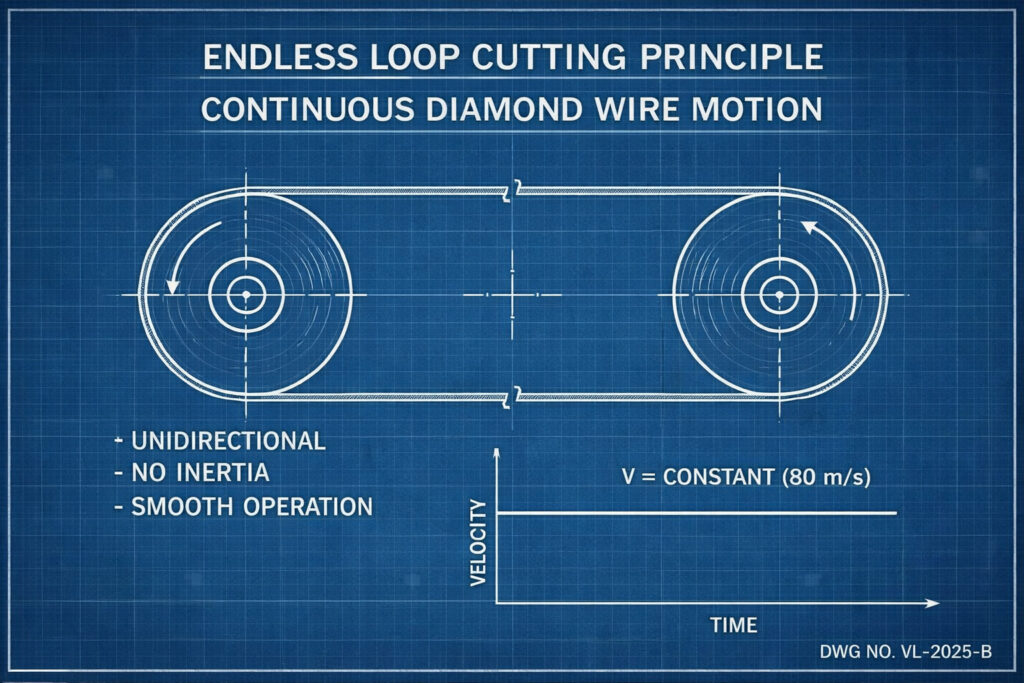
Tel Hızı: Malzeme Kaldırma Davranışını Kontrol Etme
Tel hızı, elmas telin kılavuz tekerlekler boyunca ve kesme bölgesinden ne kadar hızlı geçtiğini tanımlar. Malzeme kaldırma verimliliğinin birincil etkenlerinden biridir.
1 Tel Hızı Kesmeyi Nasıl Etkiler?
Daha yüksek tel hızı, saniyede elmas tanecik temaslarının sayısını artırır. Bu, malzemenin kırıldığı ve kaldırıldığı oranı yükseltir.
Silisyum karbür, safir ve gelişmiş seramikler gibi sert ve kırılgan malzemeler için daha yüksek tel hızı esastır. Yüksek hızda, elmas tanecikleri sünek yarma yerine kırılgan kırılmaya neden olur, bu da malzemenin verimli bir şekilde kaldırılmasını sağlarken tel üzerindeki normal kesme kuvvetini azaltır.
Silikon, optik cam ve grafit gibi daha yumuşak veya ısıya duyarlı malzemeler için orta düzeyde tel hızı tercih edilir. Aşırı hız sürtünme ısısını artırır, bu da yüzey altı hasarına veya termal mikro çatlamaya yol açabilir.
2 Pratik Tel Hızı Aralığı
Pratik uygulamalarda, tipik tel hızı aralıkları şunlardır:
- Sert ve kırılgan malzemeler: yaklaşık 40 ila 60 metre/saniye
- Orta ve daha yumuşak malzemeler: yaklaşık 20 ila 40 metre/saniye
Bu aralıkların ötesinde çalışmak genellikle verimsizdir. Aşırı hızda, hava bariyeri nedeniyle soğutucu beslemesi etkisiz hale gelir ve kılavuz tekerlek salgısından kaynaklanan titreşim daha belirgin hale gelir.
Tel Gerginliği: Geometrik Sertlik Oluşturma
Bir elmas telin kendi başına bir sertliği yoktur. Tel gerginliği, sertliği sağlayan ve telin düz bir kesme yolu izlemesini sağlayan şeydir.
Sonsuz elmas tel testere makineleri, karşılıklı hareketli tel testerelere göre çok daha yüksek tel hızlarında çalışır. Sonuç olarak, merkezkaç kuvvetlerine direnmek ve yanal kararsızlığı önlemek için önemli ölçüde daha yüksek gerginlik gerekir.
1 Neden Yüksek Gerginlik Gerekir?
Bir teli düz tutan geri yükleme kuvveti, uygulanan gerginlikle orantılı ve kılavuz tekerlekler arasındaki desteksiz açıklıkla ters orantılıdır. Gerginlik çok düşükse, tel gevşek bir elastik bant gibi davranır ve kesme yükü altında kolayca bükülür.
Aşırı bükülme doğrudan konik kesimlere ve kalınlık değişimine yol açar. Ciddi durumlarda, döngüsel bükülme yorgunluğu hızlandırır ve telin kopmasına neden olur.
2 Sonsuz Tel Halkaları İçin Referans Gerginlik Aralığı
Sonsuz elmas tel gerginliği için tipik referans değerleri şunlardır:
- 0,3 mm tel çapı: yaklaşık 120 ila 135 Newton
- 0,4 mm tel çapı: yaklaşık 140 ila 160 Newton
- 0,5 mm tel çapı: yaklaşık 150 ila 170 Newton
- 0,6 mm tel çapı: yaklaşık 160 ila 180 Newton
Bu değerler özellikle kapalı döngü elmas tel sistemleri için geçerlidir. Kesme sırasındaki darbe yükleri için pay bırakmak üzere, gerçek çalışma gerginliği telin kopma mukavemetinin oldukça altında, tipik olarak nominal kopma yükünün ila 'si içinde kalmalıdır.
İlerleme hızı davranışı da besleme sistemi ve kontrol mantığı, tarafından etkilenir, özellikle adaptif yüke dayalı kontrol kullanıldığında.
İlerleme Hızı: Üretkenlik ve İstikrarı Dengeleme
İlerleme hızı, telin malzemeye ne kadar hızlı ilerlediğini tanımlar. Bu parametre, çevrim süresi üzerinde en büyük etkiye sahiptir ve yanlış ayarlanması durumunda arıza riski en yüksektir.
1 Bükülme Kısıtlaması
İlerleme hızı, telin kesme kapasitesini aşamaz. İlerleme hızı çok agresif olduğunda, kesme direnci teli geriye doğru bükülmeye zorlar.
Tel bükülmesi küçük bir kritik aralığı aştığında, tel artık dikey olarak kesmez. Bunun yerine, yanlara doğru sapmaya başlar, bu da kama şeklinde kesimlere ve hızla artan gerilme gerilimine yol açar. Bu koşullar altında devam eden besleme neredeyse her zaman telin kopmasıyla sonuçlanır.
2 Pratik İlerleme Hızı Aralığı
Önerilen başlangıç ilerleme hızları malzemeye göre değişir:
- Silisyum karbür ve safir: yaklaşık 0,2 ila 0,8 milimetre/dakika
- Cam ve kuvars: yaklaşık 2,0 ila 5,0 milimetre/dakika
- Yüksek yoğunluklu grafit ve benzeri malzemeler: yaklaşık 10 ila 30 milimetre/dakika
İlerleme hızı, iş mili yükü ve tel davranışı izlenirken her zaman kademeli olarak artırılmalıdır.
3 Değişken İlerleme Stratejileri
Kare veya büyük külçeler için, tel ve malzeme arasındaki etkili temas uzunluğu kesim sırasında değişir. Gelişmiş ilerleme stratejileri bu değişimi hesaba katar.
Girişte azaltılmış ilerleme hızı darbe şokunu en aza indirir. Temasın en uzun ve direncin en yüksek olduğu kesimin ortasından geçerken ilerleme hızı artırılabilir. Çıkışa yakın, alt kenar yontulmasını veya kırılmasını önlemek için ilerleme hızı tekrar azaltılmalıdır.
Sorun Giderme için Altın Üçgeni Kullanma
Kesme kusurları oluştuğunda, üç ana parametreden biri genellikle sorumludur.
Tel kopması genellikle aşırı ilerleme hızını veya güvenli limitlerin ötesindeki gerilimi gösterir.
Yüzey dalgalanması tipik olarak yetersiz gerilimden veya tel hızı ile makine yapısı arasındaki rezonanstan kaynaklanır.
Konik kesimler en sık olarak tel bükülmesine yol açan aşırı ilerleme hızından kaynaklanır.
Kör kesim veya tel parlatma, ilerleme hızına göre çok yüksek tel hızını gösterebilir.
Etkili sorun giderme, parametreleri izole edilmiş olarak değil, bir sistem olarak ayarlamayı her zaman içerir.
Başlangıç Parametre Tarifleri (Yalnızca Referans)
Aşağıdaki örnekler yalnızca başlangıç referansları olarak amaçlanmıştır. Gerçek değerler tel spesifikasyonuna ve makine konfigürasyonuna göre doğrulanmalıdır.
Silisyum Karbür
Tel çapı: 0,35 mm
Tel hızı: yaklaşık 50 metre/saniye
Tel gerilimi: yaklaşık 130 Newton
İlerleme hızı: yaklaşık 0,3 milimetre/dakika
Soğutucu: yüksek basınçlı su bazlı soğutucu
Optik Cam
Tel çapı: 0,30 mm
Tel hızı: yaklaşık 35 metre/saniye
Tel gerilimi: yaklaşık 125 Newton
İlerleme hızı: yaklaşık 3,0 milimetre/dakika
Soğutucu: su bazlı soğutucu
Yüksek Yoğunluklu Grafit
Tel çapı: 0,50 mm
Tel hızı: yaklaşık 40 metre/saniye
Tel gerilimi: yaklaşık 160 Newton
İlerleme hızı: yaklaşık 15,0 milimetre/dakika
Soğutma yöntemi: toz emmeli kuru kesim
Sonuç
Elmas tel testere kesme parametrelerini ayarlamak tahmin işi değildir. Bu, kontrollü bir fizik dengesidir.
Tel hızı kesme enerjisini sağlar.
Tel gerilimi geometrik doğruluğu ve kararlılığı sağlar.
İlerleme hızı verimliliği ve kesme yükünü belirler.
Deneyimli bir operatör iş mili yükünü sürekli olarak izler. Yük arttığında, tel aşırı stres sinyali veriyor demektir. İlerleme hızını azaltarak veya tel hızını ayarlayarak yanıt vermek, tel ömrünü ve kesme doğruluğunu korur.
Bu parametre ayarlama prensipleri, komple elmas tel testere kesme işlemi, kurulum ve sabitlemeden kararlı dilimlemeye kadar her yerde uygulanır.
SSS
S1: Sonsuz elmas tel testereler neden bu kadar yüksek gerilim gerektirir?
Sürekli tel sistemleri çok yüksek doğrusal hızlarda çalışır. Yeterli gerilim olmadan, merkezcil kuvvetler tel döngüsünün genişlemesine ve titreşmesine neden olur. Kararlı bir kesme yolu sağlamak için yüksek gerilim esastır.
S2: Daha yüksek tel hızı her zaman kesme verimliliğini artırır mı?
Hayır. Aşırı tel hızı, elmas taneciklerinin kesmek yerine sürtünmesine neden olarak sırlanmaya yol açabilir. Bazı durumlarda, hızı biraz azaltmak malzeme kaldırmayı iyileştirir.
S3: İlerleme hızının çok agresif olduğunu nasıl anlarım?
Yaygın göstergeler arasında artan iş mili yükü, görünür tel eğilmesi, yüzey basamak izleri ve koniklik bulunur. Besleme hızını azaltmak, tel arızasını önlemeye yardımcı olur.







