
Giriş
Hassas talaşlı imalatta, başarılı bir üretim çalışması ile maliyetli bir arıza arasındaki fark genellikle tek bir değişkene bağlıdır: kesici takım. Vimfun SG ve SVI serisi gibi modern sonsuz elmas tel testereleri, sağlam portal yapıları ve 2'yi aşan doğrusal hızlar sunarken, 80 m/s, makine nihayetinde tahrik ettiği tel döngüsü kadar etkilidir.
Aşındırıcı tel seçimi sadece bir çap seçmek değildir. Malzeme sertliği (Mohs ölçeği), kırılma tokluğu, gerekli yüzey pürüzlülüğü (Ra) ve ekonomik verim (kesme kaybı) arasında denge kurmayı içeren çok boyutlu bir mühendislik problemidir. Bir proses mühendisi için yanlış tel spesifikasyonunu seçmek, Silisyum Karbür (SiC) gofretlerinde mikro çatlamaya, kalın Safir bloklarda “eğilmeye” veya Grafit işleme sırasında hızlı aşındırıcı soyulmaya yol açabilir.
Bu kapsamlı kılavuz, aşındırıcı tel seçimi, fiziğini ayrıntılı olarak ele almakta ve elmas grit boyutunu, çekirdek tel çekme mukavemetini ve kaplama teknolojisini özel uygulamanıza uyacak yapılandırılmış bir metodoloji sunmaktadır.
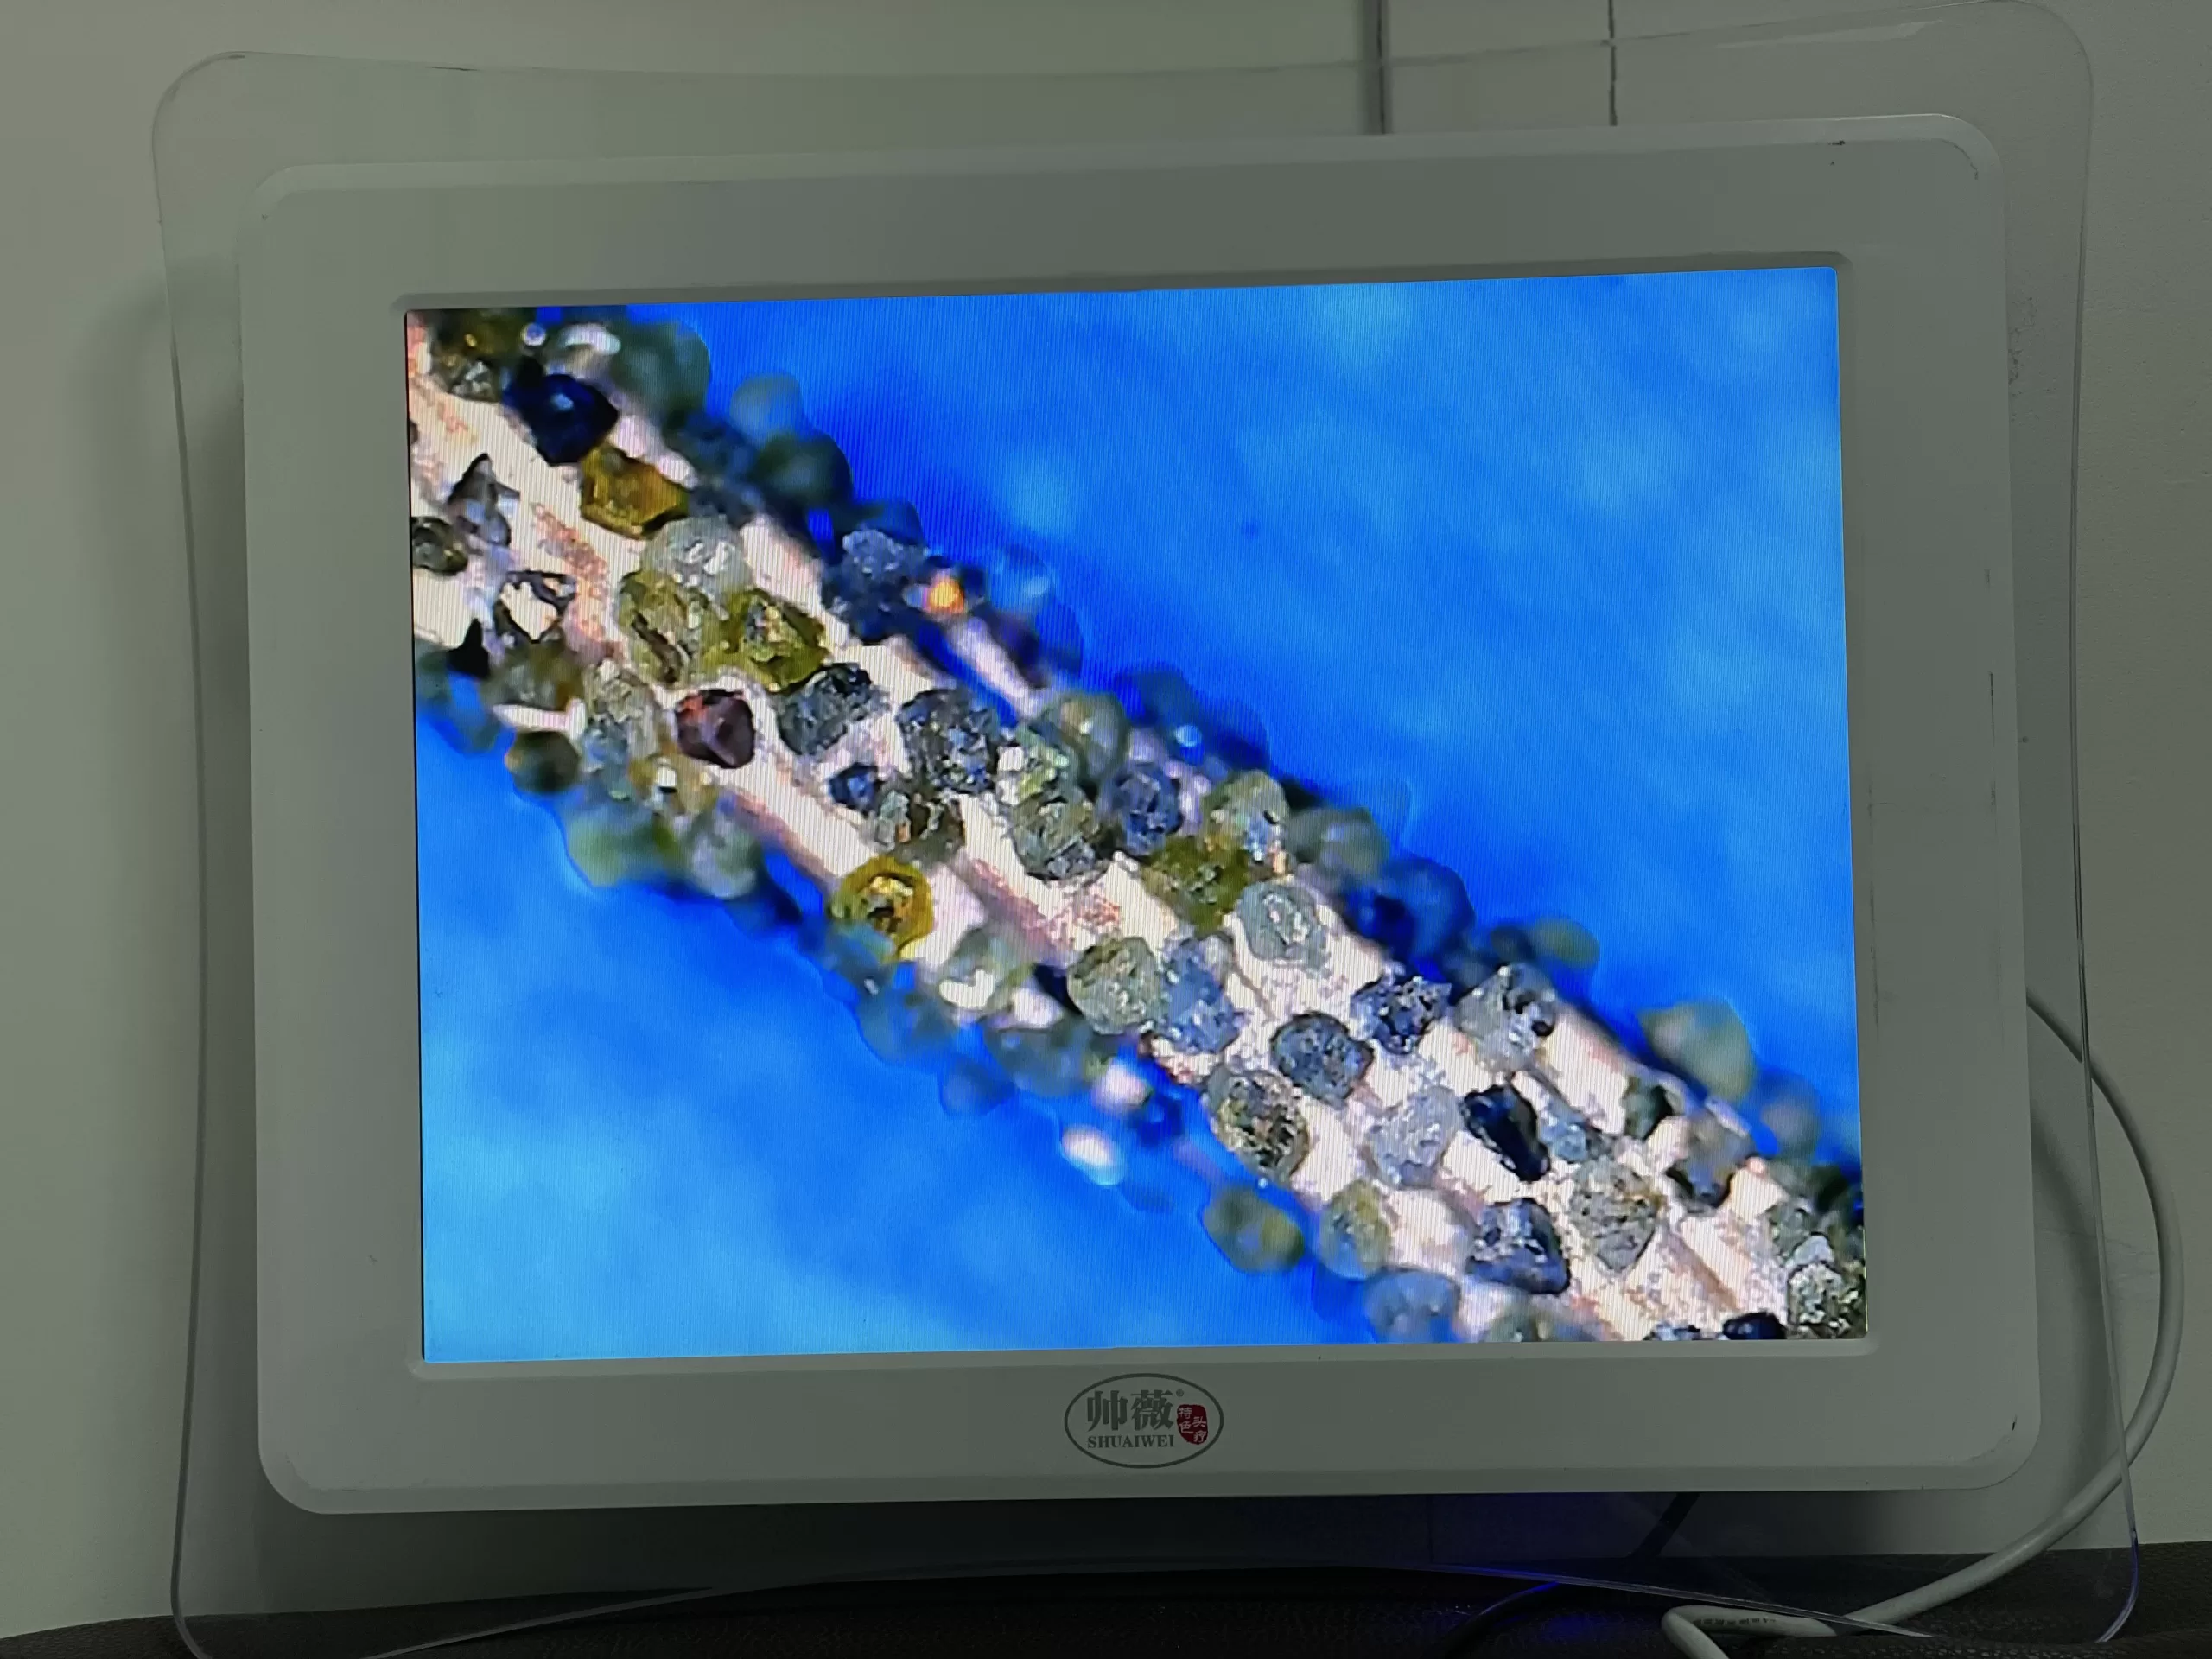
Seçimin Anatomisi: Üç Kritik Değişken
Belirli malzemelere dalmadan önce, sonsuz elmas tel döngüsünün üç yapılandırılabilir parametresini tanımlamalıyız. Bu değişkenler arasındaki etkileşimi anlamak, doğru aşındırıcı tel seçimi.
Değişken A: Çekirdek Tel Çapı (Çekme Temeli)
Çelik çekirdek, telin yük taşıma kapasitesini belirler.
- Ödünleşme: Daha ince teller (0,30–0,45 mm), Almaniyum veya NdFeB gibi pahalı malzemeler için hayati önem taşıyan malzeme israfını (kesme kaybı) en aza indirir. Ancak, daha ince teller daha düşük çekme sınırlarına (tipik olarak 100–150 N) sahiptir, bu da onları agresif kesimler sırasında “eğilmeye” veya sapmaya daha duyarlı hale getirir.
- Seçim Kuralı: Her zaman kesme kaybı bütçenizin izin verdiği en kalın teli seçin. Kaba işleme veya ucuz malzemelerin (örn. Grafit) profilini çıkarma için maksimum stabilite için 0,8 mm – 1,0 mm teller kullanın. Yarı iletken külçelerini dilimlemek için 0,35 mm endüstri standardıdır.
- Çekirdek tel mukavemeti, yorulma direnci ve elektrokaplama tutarlılığı, ince kesme teli üretim sürecinde.
Değişken B: Elmas Grit Boyutu (Kesici Dişler)
Grit boyutu, telin “ısırığını” ve sonuçta ortaya çıkan yüzey kalitesini belirler. Mesh veya Mikron olarak ölçülür (örn. D46, D64). Elmas grit boyutunun kesme doğruluğunu ve yüzey altı hasarını nasıl etkilediğine dair ayrıntılı bir mühendislik açıklaması, grit boyutu analizimizde.
- Kaba Grit (D126 – D181): Yüksek malzeme kaldırma oranları (MRR) ancak daha pürüzlü yüzey.
- İnce Grit (D46 – D64): Daha yavaş kesim ancak optik sınıf yüzeyler üretir (Ra ≤ 3,0 μm)1.
- Vimfun Avantajı: Tellerimiz, küresel olanlar yerine polihedral elmas parçacıkları (blok şekilleri) kullanır. Bu, daha ince gritlerin bile agresif kesme kenarlarını korumasını sağlar.
Değişken C: Kaplama Teknolojisi (Bağlayıcı)
- Açık Elektrokaplama: Sonsuz döngüler için standarttır. Elmaslar nikel matrisinden dışarı doğru çıkar. Bu, “yüklenmeyi” (tıkanmayı) önler ve ısı üretimini azaltarak 80 m/s hızlara olanak tanır2.
- Reçine/Emprenye: Yüksek hızlarda zayıf ısı dağılımı nedeniyle yüksek hızlı sonsuz kesimde nadiren kullanılır.
- Elektro kaplamalı kaplamaların malzeme bileşimi ve bağlama davranışı, aşındırıcı kaplama malzemeleri makalemizde ayrıntılı olarak analiz edilmektedir.
Ayrıntılı Grit Boyutu Seçim Matrisi
En yaygın sorulardan biri aşındırıcı tel seçimi şudur: “Hangi D numarasını kullanmalıyım?” Aşağıda karar vermenize yardımcı olacak teknik bir korelasyon tablosu bulunmaktadır.
| Grit Tanımı (FEPA) | Yaklaşık Mesh Boyutu | Parçacık Boyutu (mikron) | İdeal Uygulama Senaryosu | Beklenen Yüzey Bitişi (Ra) |
| D252 / D181 | 60/80 Mesh | ~180 – 250 μm | Yumuşak taş, köpük cam veya lastik bölümlerinin kaba işlenmesi. | > 6,3 μm |
| D126 | 120/140 Mesh | ~120 mikron | Grafit, kaba Seramikler ve Mermer'in Hızlı kesimi. | ~ 3,2 – 6,3 mikron |
| D91 | 170/200 Mesh | ~90 mikron | Cam ve kalın Seramik plakaların genel amaçlı kesimi. | ~ 1,6 – 3,2 mikron |
| D64 | 230/270 Mesh | ~60 mikron | Safir, Kuvars ve SiC'nin Hassas dilimlenmesi. | ~ 0,8 – 1,6 mikron |
| D46 | 325/400 Mesh | ~45 mikron | Ultra hassas wafer üretimi (Silikon, InP). Minimum yüzey altı hasarı. | 0,3 – 0,5 mm |
Mühendislik Notu: Daha ince bir grit seçtiğinizde (örneğin, D126'dan D64'e geçerken), tipik olarak doğrusal tel hızını artırmanız gerekir (örneğin, 40 m/s'den 70 m/s'ye) aynı ilerleme hızını korumak için, çünkü parçacık başına talaş yükü azalır.
Malzemeye Özel Seçim Mantığı
Farklı malzemeler stres altında farklı şekilde kırılır. Sizin aşındırıcı tel seçimi malzemenin kırılma modunu hesaba katmalıdır - ister yontuluyor (kırılgan) ister aşınıyor (aşındırıcı).
Senaryo A: Yarı İletken Malzemeler (SiC, Silikon, GaN)
Zorluk: Aşırı sertlik (SiC Mohs 9.5'tir) ve yüksek kırılganlık. Malzeme mikro çatlama ve kenar yontulmasına eğilimlidir.
- Tel Tavsiyesi:
- Çap: 0,35 mm – 0,45 mm3.
- Kum: D46 veya D64.
- Neden: İnce bir grit, her bir elmas parçacığının kristal kafes üzerindeki “darbe kuvvetini” azaltır, derin yüzey altı çatlaklarını önler. İnce çap, malzemeyi nüfuz etmek için gereken normal kuvveti en aza indiren toplam temas alanını azaltır.
- Operasyonel Not: Yüzey altı mikron altı talaşları temizlemek için ıslak (suda çözünür soğutucu veya Yağ) çalıştırılmalıdır.
Senaryo B: Optik Bileşenler (Safir, Füzyon Silika, K9)
Zorluk: Yüzey kalitesi çok önemlidir. Yüzey altı hasarı (SSD) taşlama/parlatma süresini azaltmak için en aza indirilmelidir.
- Tel Tavsiyesi:
- Çap: 0,45 mm – 0,65 mm.
- Kum: D64 (Standart) veya D46 (Premium).
- Neden: Yarı iletkenlerin aksine, optik bloklar genellikle büyüktür (örneğin, 200 mm+ prizmalar). Biraz daha kalın bir tel (0,5 mm), kesimin uzun mesafeler boyunca kaymasını önlemek için daha iyi sertlik sağlar, düzlüğü garanti eder.
- Hız: “Taşlama benzeri” bir yüzey elde etmek için yüksek hız (60–80 m/s) burada pazarlık konusu değildir.4.
Senaryo C: Grafit ve Karbon Elektrotlar
Zorluk: Malzeme yumuşaktır (Mohs 1-2) ancak oldukça aşındırıcıdır. Kaplamalı telleri tıkayabilen ince iletken toz üretir.
- Tel Tavsiyesi:
- Çap: 0,8 mm – 1,0 mm5.
- Kum: D126 veya D151 (Daha Kaba).
- Neden: Grafit, kendiliğinden yağlanan ve homojen olduğu için pürüzsüz bir yüzey için ince grit gerektirmez. Daha kaba bir grit, üretilen büyük hacimli toz için “talaş boşluğu” alanı sunar. Daha kalın bir çekirdek, aşındırıcı aşınmaya karşı yorulma direnci için seçilir.
- Ortam: Kuru Kesim tercih edilir. Kuru ısıya dayanıklı sağlam bir nikel kaplamalı tel seçin.
Senaryo D: Manyetik Malzemeler (NdFeB)
Zorluk: Pahalı ham madde; oksidasyona karşı oldukça reaktif; kırılgan.
- Tel Tavsiyesi:
- Çap: 0,35 mm – 0,50 mm.
- Kum: D91 veya D126.
- Neden: Verime (kesme kaybı) odaklanın. Yarı iletkenler kadar mikro çatlamaya duyarlı olmadıkları için aşındırıcı tanecikler kullanılabilir, ancak malzeme tasarrufu için tel ince olmalıdır.
Gerginliğin Seçim Üzerindeki Etkisi
Aşındırıcı tel seçimi makinenizin gerdirme kapasitesi göz önünde bulundurulmadan tamamlanmış sayılmaz.
- Pnömatik vs. Servo Gerginlik: Vimfun makineleri, sabit gerginliği (tipik olarak 100–250 N) korumak için pnömatik veya servo gerdirme sistemleri kullanır6.
- Kopma Noktası: Her telin bir kopma yükü vardır. 0,35 mm'lik bir tel 180 N'de kopabilirken, 0,8 mm'lik bir tel 400 N'ye dayanabilir.
- Seçim Tavsiyesi: Makinenizin gerginlik kontrolü hassas değilse (> dalgalanırsa), yapmaz en ince telleri (0,3 mm) seçin. Gerginlik ani yükselmelerine karşı daha yüksek güvenlik marjına sahip olan >0,5 mm telleri tercih edin.
Sorun Giderme: Yanlış Seçim Belirtileri
Yanlış seçim yaptığınızı nasıl anlarsınız? aşındırıcı tel seçimi? Süreç ipuçları bırakır.
- Tel Eğilmesi (Karın Kesimi):
- Belirti: Kesim eğridir; tel kılavuz tekerleklerin gerisinde kalır.
- Teşhis: Tel çapı besleme hızı için çok ince veya elmas tanecikler çok ince (kör) olup malzemeyi yeterince hızlı temizleyemiyor.
- Kesimin son 2–3 mm'si için ilerleme hızını azaltın. Makinelerimizde iki aşamalı bir profil programlıyoruz: ana kısım için normal ilerleme hızı, ardından çıkış bölgesi için % azaltma. Bu tek ayarlama, % durumlarda çıkış tarafı yontulmasını ortadan kaldırır. Daha kaba bir tanecik boyutuna geçin veya besleme hızını azaltın.
- Malzemede Yanık İzleri:
- Belirti: Kesim yüzeyinde renk değişikliği (ahşap/kompozitlerde yaygın) veya camda termal çatlaklar.
- Teşhis: Tel “yüklendi” (tıkanmış). Tanecik aralığı çok yoğun.
- Kesimin son 2–3 mm'si için ilerleme hızını azaltın. Makinelerimizde iki aşamalı bir profil programlıyoruz: ana kısım için normal ilerleme hızı, ardından çıkış bölgesi için % azaltma. Bu tek ayarlama, % durumlarda çıkış tarafı yontulmasını ortadan kaldırır. Soğutma akışını iyileştirmek için “Açık Tanecik” teknolojisine sahip bir tel veya daha düşük elmas yoğunluğu kullanın.
- Hızlı Çap Kaybı (Soyulma):
- Belirti: Tel 1 saat iyi keser sonra durur. Elmaslar gitmiş.
- Teşhis: Bağlayıcı malzeme, malzeme için çok yumuşaktı (örneğin, grafit için tasarlanmış bir tel ile SiC kesmek) veya çekirdek tel yorgunluk nedeniyle arızalandı.
- Kesimin son 2–3 mm'si için ilerleme hızını azaltın. Makinelerimizde iki aşamalı bir profil programlıyoruz: ana kısım için normal ilerleme hızı, ardından çıkış bölgesi için % azaltma. Bu tek ayarlama, % durumlarda çıkış tarafı yontulmasını ortadan kaldırır. Kaplama sertliğini doğrulayın; Yüksek Çekme Mukavemetli çekirdek tel kullandığınızdan emin olun.
Ekonomik Analiz: Maliyet vs. Performans
Mühendislik aynı zamanda ekonomi ile ilgilidir. Doğrularken aşındırıcı tel seçimi, sadece tel fiyatına değil, “Kesme Başına Maliyet” metriğini de göz önünde bulundurun.
Kesme Başına Maliyet = (Tel Maliyeti / Toplam Kesim Alanı) + Kesme Kaybı Değeri
- Vaka Çalışması: 6 inçlik bir SiC külçesi kesilirken, 0,35 mm'lik bir tel 0,5 mm'lik bir telden daha pahalıdır. Ancak, 0,35 mm'lik tel, azaltılmış kesme kaybı nedeniyle külçe başına 2 ekstra gofret üretir. Bu 2 gofretin değeri (1000 TL'den fazla) ek tel maliyetini (50 TL'den az) fazlasıyla aşmaktadır.
- Sonuç: Yüksek değerli malzemeler için her zaman mümkün olan en ince teli seçin. Düşük değerli malzemeler (grafit/taş) için, kesme süresini en aza indirmek üzere en dayanıklı (daha kalın) teli seçin.
Sonuç
Ustalaşmak aşındırıcı tel seçimi elmas tel testereyi kaba bir aletten hassas bir neşter haline getirir. Süreç bütünsel bir bakış gerektirir: tanecik boyutu (D46-D126) yüzey bitirme gereksinimiyle, tel çapı (0,35-1,0 mm) malzeme değeri ve yapısal kararlılıkla eşleştirmek ve 80 m/s operasyonların ısısını yönetmek için açık kaplama teknolojisine güvenmek.
Kuru grafit elektrotları profillemek veya silisyum karbür kristallerini gofretlemek olsun, Vimfun zorluğun üstesinden gelmek için özel olarak ayarlanmış bir döngü spesifikasyonu sunar.
Seçtiğiniz tel için özel parametre ayarlarını görüşmek veya numune kesme testi talep etmek için lütfen endüstriyel uygulamalar sayfamıza.
bakın. Bu seçim prensipleri, hassas kesimde kullanılan endüstriyel elmas tel sistemlerinin performansının temelini oluşturur.
SSS: Gelişmiş Seçim Sorguları
S1: Vimfun makinelerinde Segmentli Elmas Tel (Sinterlenmiş) kullanabilir miyim?
Hayır. Vimfun makineleri Kaplamalı Sonsuz Elmas Tel için tasarlanmıştır. Sinterlenmiş/segmentli teller tipik olarak ağırdır, madencilik veya büyük taş bloklarının kareleştirilmesi için kullanılır ve çok daha düşük hızlarda (~25 m/s) çalışır. Uygulamalarımız için gereken ±0,03 mm hassasiyeti sağlayamazlar.
S2: “Açık Aşındırıcı Tane” yumuşak malzemeler için seçimi nasıl etkiler?
Yumuşak, yapışkan malzemeler (bazı plastikler veya kompozitler gibi) için açıkta olan aşındırıcı tanecikler çok önemlidir. Kapsüllenmiş teller anında tıkanacaktır. Açık yapı, kalıntıların elmas tepeleri arasından kaçmasına izin vererek ısı birikmesini önler.
S3: 0,35 mm tel için minimum kopma yükü nedir?
Yüksek kaliteli 0,35 mm sonsuz elmas telin tipik kopma yükü yaklaşık 140-160 Newton'dur. Güvenlik faktörü sağlamak için makine gerginliğini genellikle 80-100 N olarak ayarlamanızı öneririz.
S4: Tel uzunluğu seçimi etkiler mi?
Evet. Daha uzun halkalar (örneğin, 4000 mm'ye karşı 2000 mm) ısıyı daha iyi dağıtır ve her bir tel bölümü dakikada daha az sıklıkta malzeme ile temas ettiği için toplam kullanım ömrü daha uzundur. Makineniz daha uzun bir halkayı destekleyebiliyorsa, takım ömrü için her zaman üstün bir seçimdir.







