
İnce Tel Kesiminde Süreç Optimizasyonu
Tel kesimi—özellikle kırılgan, sert veya yüksek değerli malzemelerle uğraşırken— besleme hızı, tel gerginliği, titreşim kontrolü ve aşındırıcı etkileşim arasında bir denge kurmaya dayanır. Endüstriler daha ince alt tabakalara, daha yüksek hassasiyete ve daha düşük izin verilen kanal kaybına yöneldikçe, kesme optimizasyonu kritik bir mühendislik disiplini haline gelmiştir.
Modern ince tel kesme sistemleri, yarı iletken wafer üretimi, optik bileşen üretimi, ileri seramikler, teknik cam işleme ve grafit işleme alanlarında yaygın olarak kullanılmaktadır. Bu uygulamalarda mühendisler, kesme işleminin şunları sağladığından emin olmalıdır:
- kanal kaybı azaltma
- kesme pürüzsüzlüğü
- kararlı besleme kontrolü
- minimum termal etki
- yüksek yüzey kalitesi
Bu makale, ince tel kesiminde besleme hızını optimize etmek ve genel yüzey kalitesini iyileştirmek için mühendislik tabanlı bir çerçeve sunmaktadır.
Besleme Hızı ve Kanal Genişliği Arasındaki İlişki
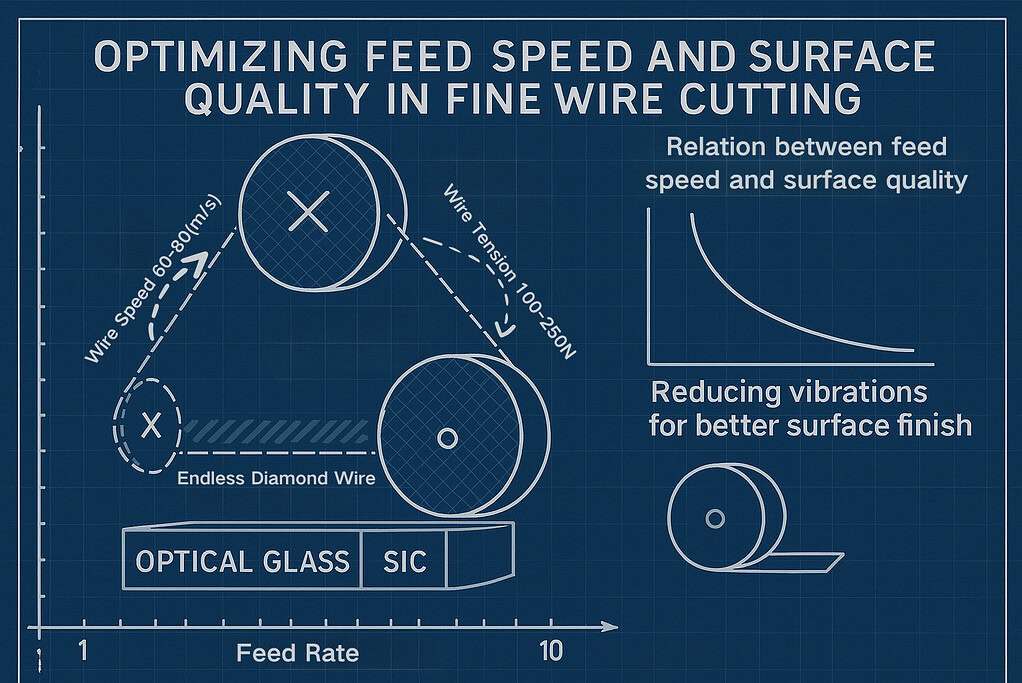
Besleme hızı, ince tel kesimi sırasında malzeme kaldırma davranışını doğrudan belirler. Tel iş parçası boyunca hareket ederken, her aşındırıcı parçacık mikro-kesme ve kırılgan kırılma yoluyla malzeme ile etkileşime girer. Bu etkileşimin agresifliği ve kararlılığı besleme hızı ile kontrol edilir.
Düşük Besleme Hızı — Daha Yüksek Hassasiyet, Daha İyi Yüzey Kalitesi
Düşük besleme hızları, aşındırıcı telin malzeme ile sürekli ve düzgün temasını sürdürmesini sağlar. Bu daha yavaş, kontrollü etkileşim şunlara yol açar:
- Daha tutarlı kesme kuvvetleri
- Azaltılmış titreşim ve tel sapması
- Daha düşük ısı üretimi
- Daha dar kanal genişliği
- İyileştirilmiş kesme pürüzsüzlüğü
- Azaltılmış yüzey altı mikro-çatlakları
Düşük besleme hızları tipik olarak şunlar için kullanılır:
- Optik cam
- Eritilmiş kuvars
- Filtreler ve ince alt tabakalar
- Safir lensler
- Sonraki parlatma işleminin en aza indirilmesini gerektiren yüksek hassasiyetli bileşenler
Kırılgan malzemeler darbe veya termal strese karşı oldukça hassas olduğundan, mühendisler genellikle maksimum yüzey bütünlüğünü sağlamak için daha düşük besleme hızlarını tercih ederler.
Yüksek Besleme Hızı — Daha Yüksek Verimlilik Ancak Kararlılık Gerektirir
Daha yüksek bir besleme hızı, daha agresif malzeme kaldırmaya izin vererek üretkenliği artırır. Ancak, kesme kuvvetlerini de artırır, bu da şunlara yol açabilir:
- Daha geniş kanal genişliği
- Daha yüksek yontulma riski
- Daha derin yüzey altı çatlakları
- Artan titreşim
- Gerginlik ve tel hızı kararlılığına daha yüksek talep
Yüksek besleme hızları şunlar için uygundur:
- Grafit
- Teknik seramikler
- Kalın safir alt tabakalar
- Gerginlik yüksek ve sistem kararlı olduğunda silisyum karbür (SiC)
Bu durumlarda, makinenin yapısal rijitliği ve gerginlik geri besleme kontrolü, kesim sırasında sapmayı önleyecek kadar güçlü olmalıdır. Endüstriye özel örnekler için, tel kesme uygulamalarımızı.
Önerilen Besleme Hızı Aralıkları (Mühendislik Referansı)
| Malzeme Türü | Besleme Hızı Aralığı | Notlar |
|---|---|---|
| Optik cam | 5–10 mm/dak | Pürüzsüzlük ve yüzey kalitesine odaklanma |
| Eritilmiş kuvars | 5–12 mm/dak | Düşük termal tolerans |
| Seramikler | 10–20 mm/dak | Orta derecede kırılganlık |
| Grafit | 15–30 mm/dak | Gözenekli malzemeler daha hızlı beslemeyi tolere eder |
| SiC gofretleri | 10–25 mm/dak | Stabil gerilim gerektirir (≥ 30–50N) |
| Safir | 8–20 mm/dak | Temiz yüzeyler için yüksek tel hızı gerektirir |
Besleme hızını malzemenin sertliği ve kırılganlığına eşleştirmek, temelini oluşturur besleme kontrolünün ve kanal kaybı azaltımı için esastır. Ek referans için, bkz. kesme malzemeleri kılavuzumuza.
Yüzey Kalitesi İçin Titreşimi Azaltma
İnce tel kesiminde yüzey kalitesi büyük ölçüde titreşimin ne kadar iyi kontrol edildiği ile belirlenir. En ufak dengesizlikler bile tel yolu boyunca yayılır ve görünür yüzey kusurları bırakır.
Stabil Tel Gerilimi
Tel gerilimi (tipik olarak 20–60 Kuzey arasında, malzemeye bağlı olarak) şunları yönetir:
- Tel düzgünlüğü
- Kesme kuvveti stabilitesi
- Malzeme temas açısı
- Sapmaya karşı direnç
Yüksek gerilim, SiC veya safir gibi sert malzemeler için kesme düzgünlüğünü iyileştirirken, daha düşük gerilim hassas malzemeleri strese bağlı çatlamalardan korur.
Tutarlı Tel Hızı
Tel hızı hem kesme agresifliğini hem de yüzey dokusunu etkiler:
- Daha düşük tel hızı (50–60 m/s)
- Daha pürüzsüz yüzeyler üretir
- Optik ve kuvars için idealdir
- Daha yüksek tel hızı (70–80 m/s)
- Daha yüksek verim
- Sert malzemeleri destekler
Tel hızı ve besleme hızı eşleştirilmelidir; aksi takdirde kesme izleri ve dalgalanma oluşur.
Besleme Hızı Senkronizasyonu
Besleme hızı uyumsuzlukları şunlara neden olabilir:
- Tel titremesi
- Yüzey dalgalanması
- Artan kanal genişliği
- Düzensiz tel-malzeme teması
Uygun besleme kontrolü titreşimi azaltır ve stabil aşındırıcı etkileşimi sağlar.
Makine Yapısal Stabilitesi
İnce tel kesimi büyük ölçüde şunlara bağlıdır:
- Yüksek rijitlikli kılavuz makaralar
- Servo veya pnömatik gerilim sistemleri
- CNC kapalı döngü besleme mekanizmaları
- Gerçek zamanlı hareket izleme
Bu sistemler toplu olarak kesme pürüzsüzlüğünü ve nihai yüzey kalitesini iyileştirir.
SSS — İnce Tel Kesiminde Kesme Optimizasyonu
Besleme hızı kanal kaybı azaltımını nasıl etkiler?
Daha düşük ilerleme hızları, tel sapmasını en aza indirir ve dar bir kesme boşluğu sağlayarak kesme kaybını azaltır. Daha yüksek ilerleme hızları, gerilim ve tel hızı hassas bir şekilde dengelenmediği sürece kesme genişliğini artırabilir.
Kesme pürüzsüzlüğünü en çok hangi parametreler etkiler?
Kesme pürüzsüzlüğü, tel gerginliği, besleme hızı, tel hızı ve makine stabilitesi ile kontrol edilir. Bu faktörlerdeki herhangi bir dalgalanma yüzey pürüzlülüğünü artırabilir.
Titreşim neden yüzey kalitesini bozar?
Titreşim, aşındırıcı teması bozar, dalgalanmaya, mikro çatlaklara ve düzensiz malzeme kaldırmaya yol açar. Bunu önlemek için gerilim ve besleme hızının stabilize edilmesi kritiktir.
Besleme optimizasyonu parlatma süresini azaltabilir mi?
Evet. Optimize edilmiş besleme hızı ve gerginliği ile kesim yüzeyi önemli ölçüde daha pürüzsüz hale gelir, bu da son işlem için gereken süreyi ve maliyeti azaltır.
Hangi malzemeler kesme optimizasyonundan en çok fayda sağlar?
Optik cam, kuvars, safir, SiC, seramik ve grafit, besleme optimizasyon teknikleri uygulandığında kesme kaybı azalması ve yüzey kalitesinde önemli gelişmeler gösterir.
Sonuç
İnce tel kesiminde besleme hızını ve yüzey kalitesini optimize etmek, kırılgan ve değerli malzemelerde hassas sonuçlar elde etmek için esastır. Mühendisler, besleme hızı, tel gerilimi, tel hızı ve titreşim kontrolünün dikkatli bir şekilde koordine edilmesiyle şunları başarabilir:
- kanal kaybı azaltma
- iyileştirilmiş kesme pürüzsüzlüğü
- daha sıkı boyutsal doğruluk
- daha iyi yüzey kalitesi
- daha yüksek üretim stabilitesi
Gelişmiş malzemeler gelişmeye devam ettikçe, kesme optimizasyonu modern tel kesme sistemleri için temel bir mühendislik gereksinimi olmaya devam edecektir.
Makine tipleri arasındaki yapısal farklılıklar için lütfen tel testere model karşılaştırmamıza bakınız sayfamıza bakın.







