Резка кварца круглой алмазной проволокой используется, когда твердый, хрупкий обрабатываемый материал требует низкого усилия резания, контролируемого пропила и стабильного доступа на длинном участке. Результат по-прежнему зависит от типа кварца, геометрии, поддержки, состояния проволоки, подачи и удаления отходов. Одно только круговое движение не гарантирует отсутствие сколов на кромке или готовую оптическую поверхность.
В этой статье объясняются факторы процесса, которые следует проверить перед резкой кварца замкнутой алмазной проволокой. Для более широкого применения см. страницу решений для резки кварцевого стекла.
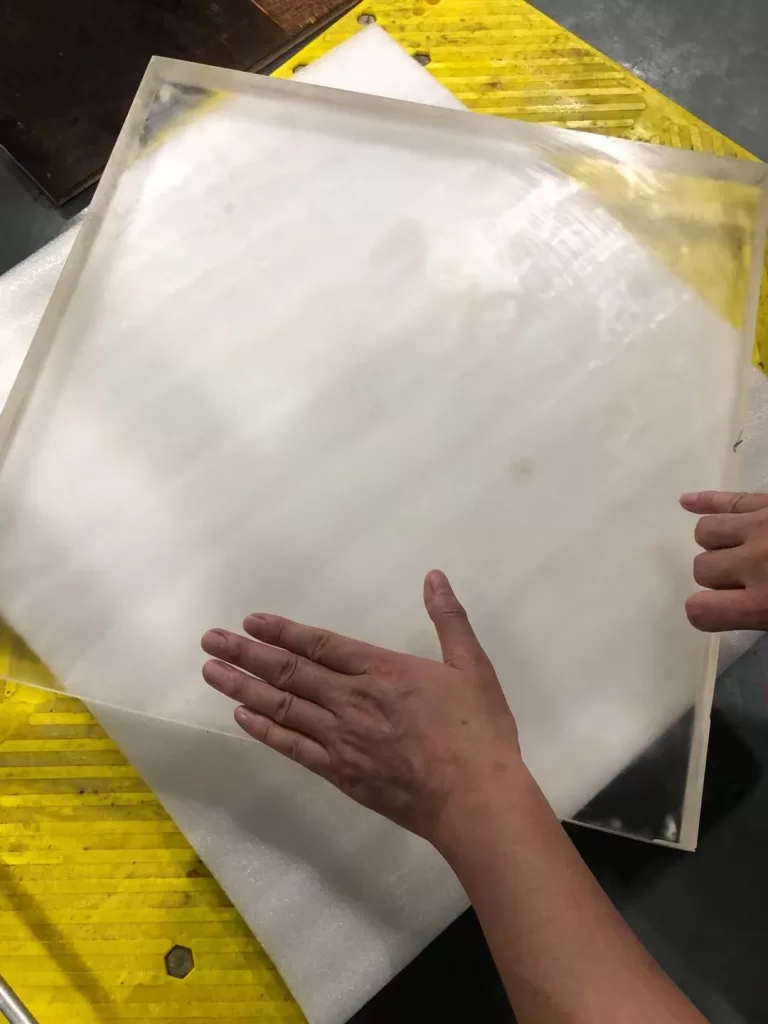
Типы кварца и различия в резке
“Кварц” может относиться к различным материалам и формам продуктов. Плавленое кварцевое стекло, плавленое кварцевое стекло, кристаллический кварц и непрозрачные кварцевые продукты ведут себя не одинаково. Марка поставщика, производственный маршрут, включения, остаточные напряжения и состояние поверхности должны быть зафиксированы перед переносом настроек с другой детали.
| Материал или форма кварца | Типичная проблема при резке | Информация для подтверждения | Направление испытания |
|---|---|---|---|
| Плавленое кварцевое стекло / плавленое кварцевое стекло | Пределы хрупкости кромки, подповерхностных повреждений и загрязнения | Марка, чистота, состояние отжига, размеры и требования к конечной поверхности | Используйте стабильную поддержку, контролируемый вход/выход и утвержденный метод контроля отходов |
| Кристаллический кварц | Ориентация кристалла, включения и зависящее от направления разрушение | Ориентация, видимые дефекты, направление реза и последующее использование | Сравните репрезентативные разрезы перед фиксацией производственного пути |
| Кварцевая трубка или кольцо | Тонкие стенки, локальное напряжение и выкрашивание выходной кромки | Наружный/внутренний диаметр, толщина стенки, овальность и зона зажима | Распределите поддержку и защитите зону окончательного прорыва |
| Большой блок или толстый участок | Длительное зацепление, изгиб проволоки и отходы, застрявшие в пропиле | Глубина/длина реза, масса, опорные поверхности и допустимый пропил | Проверьте выравнивание, жесткость приспособления и подачу охлаждающей жидкости на всю глубину |
| Непрозрачный или богатый включениями кварц | Локальные вариации, пузырьки или включения, влияющие на поведение кромки | Сертификат материала, видимые признаки и пределы приемки | Осмотрите траекторию реза и проверьте на материале из предполагаемой партии |
Почему круглая алмазная проволока оценивается для резки кварца
Непрерывный контур движется через зону резания без запрограммированного реверса конца хода. Небольшой, гибкий инструмент может обеспечить доступ к выбранным прямым или профильным разрезам, применяя меньшее локальное усилие, чем некоторые жесткие инструменты. Практические преимущества по-прежнему должны быть подтверждены фактическим пропилом, прямолинейностью, состоянием кромки, временем резания, использованием проволоки и последующей обработкой.
Диаметр проволоки, размер абразива, схема покрытия и состояние износа влияют на процесс. Просмотрите доступные структуры на странице спецификаций алмазного проволоки, затем выберите окончательную проволоку на основе репрезентативного теста, а не общего обозначения кварца.
Сколы, микротрещины и контроль поверхности
Кварц может скалываться при входе, выходе, углах и на тонких стенках. Видимые сколы — это лишь одна мера качества; критические оптические или полупроводниковые детали могут также требовать проверки на подповерхностные повреждения, прямолинейность, плоскостность и загрязнение. Поэтому этап резки следует планировать вместе с очисткой, проверкой, шлифовкой или полировкой.
- Контроль входа: избегайте резкой начальной нагрузки и убедитесь, что проволока точно соответствует предполагаемой поверхности.
- Поддержка выхода: используйте подходящую подложку или жертвенную опору, когда выходная кромка уязвима.
- Давление приспособления: распределите силу зажима так, чтобы трубка, кольцо или тонкий участок не подвергались локальному напряжению.
- Траектория проволоки: проверьте выравнивание направляющих, состояние колес и зазор на протяжении всего реза.
- Охлаждение и отходы: не допускайте рециркуляции частиц в пропиле и убедитесь, что жидкость совместима с процессом.
Устранение неполадок при резке кварца
| Наблюдаемый результат | Возможные причины для проверки | Направление корректировки |
|---|---|---|
| Выкрашивание выходной кромки | Неподдерживаемый выход, агрессивная подача, существующий дефект или локальное напряжение приспособления | Улучшите подложку, уменьшите резкий прорыв и осмотрите заготовку |
| Изгиб проволоки или конический рез | Чрезмерная подача, низкое эффективное натяжение, ошибка выравнивания или глубокое зацепление | Вернитесь к последнему стабильному состоянию и проверьте механику перед продолжением |
| Периодические поверхностные метки | Биение контура, состояние колес/направляющих, вибрация или застрявшие частицы | Осмотрите полный путь проволоки, приспособление и удаление мусора |
| Скорость резки снижается | Загруженный или изношенный абразив, плохой доступ к охлаждающей жидкости или изменяющаяся длина контакта | Осмотрите проволоку и пропил перед увеличением подачи |
| Трещины в тонких стенках при зажиме | Точечная нагрузка, овальность или недостаточная поддержка | Распределите ограничение и используйте поддержку, соответствующую геометрии |
| Поверхность не прошла проверку | Неверное предположение о приемке, поврежденная проволока, нестабильный процесс или недостаточная чистовая обработка | Измерьте дефект и просмотрите полный маршрут от резки до чистовой обработки |
Станок Fit: SH60-R для кварцевого стекла
Сайт машина для резки кварцевого стекла SH60-R является подходящей моделью для оценки в приложениях с кварцевым стеклом. Производительность станка, доступ к приспособлению, выбор проволоки и достижимый результат должны быть подтверждены по фактическому чертежу заготовки и требованиям к приемке. Никакой фиксированный набор параметров не должен передаваться без репрезативного тестового реза.
Видеоролик о резке кварца
Приведенное видео демонстрирует применение резки кварца. Оно показывает одну установку, а не универсальную рекомендацию. Сравните материал, размеры заготовки, приспособление, проволоку и целевое качество с предполагаемым проектом.

Информация, необходимая перед тестовой резкой кварца
- Марка кварца, производственный маршрут, чистота и состояние отжига.
- Размеры заготовки, вес, геометрия, тонкие стенки и доступные поверхности зажима.
- Путь реза, глубина, длина, количество и места входа/выхода.
- Допуск на пропил, прямолинейность, плоскостность, сколы и требования к проверке поверхности.
- Охлаждающая жидкость, чистота, загрязнение и ограничения по последующей чистовой обработке.
- Объем производства, целевое время цикла и необходимые записи о проверке.
Часто задаваемые вопросы
Можно ли одинаковыми настройками резать все марки кварца?
Нет. Маршрут материала, остаточные напряжения, включения, геометрия, глубина реза и требования к приемке могут изменить стабильное окно процесса.
Устраняет ли круглая алмазная проволока сколы кварца?
Нет. Низкое усилие резания может помочь, но состояние кромки по-прежнему зависит от поддержки, стратегии входа/выхода, состояния проволоки, подачи, выравнивания и самого материала.
Требует ли режущая поверхность все еще полировки?
Это зависит от окончательной спецификации. Оптические, уплотнительные или опорные поверхности могут потребовать шлифовки, притирки или полировки после отделения.
Что следует измерять при резке образца кварца?
Запишите фактический пропил, прямолинейность или плоскостность, выкрашивание кромки, состояние поверхности, время резания, поведение проволоки, эффективность охлаждающей жидкости/удаления мусора и любую необходимую чистовую обработку.
В заключение
Круглая алмазная проволока является полезным вариантом для выбранных задач резки кварцевого стекла и кристаллического кварца, но производительность должна оцениваться по полному процессу. Определите материал, защитите уязвимую геометрию, поддерживайте стабильность пути проволоки и контроля мусора, а также утверждайте производственные настройки по результатам повторных образцов. Этот подход более надежен, чем предположение, что одна проволока или набор параметров подходят для каждого кварцевого компонента.