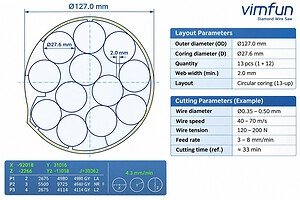
Ультрабольшие алмазно-проволочные пилы — это массивные, тяжелые промышленные станки, часто весом от 5 до 15+ метрических тонн. Транспортировка, такелаж и установка этих высокоточных систем требуют тщательного предварительного планирования, специализированного тяжелого такелажного оборудования и строгого соблюдения инженерных руководств производителя. Неправильное обращение во время транспортировки, подъема или анкеровки может привести к деформации литых станин портала, снятых с внутреннего напряжения, повреждению прецизионных оптических линейных шкал или создать серьезные угрозы безопасности для монтажных бригад. Ниже наша команда технических инженеров подробно описывает стандартные промышленные протоколы транспортировки, такелажа, выравнивания и ввода в эксплуатацию ультрабольших проволочных пил Vimfun, ссылаясь на конкретные требования наших технических руководств SH200-R, SHG250-130 и SVI 250-80.
Для получения инженерного обзора кинематики и структурных спецификаций крупномасштабной резки проволокой ознакомьтесь с нашим подробным руководством по ультрабольшим проволочным пилам для тяжелых условий эксплуатации, или ознакомьтесь с нашей четырехэтапной методикой закупок в как выбрать правильную ультрабольшую проволочную пилу.
Упаковка перед отправкой и защита при транспортировке
Транспортировка ультрабольшой машины, такой как сверхбольшая проволочная пила SVI 250-80 или горизонтальная пила для блоков SHG250-130, требует многоступенчатой физической и экологической защиты для предотвращения повреждений при транспортировке:
- Механические транспортные фиксаторы: Подвижная рама проволоки, каретка по вертикальной оси $Z$ и системы противовесов должны быть зафиксированы с помощью заводских транспортных кронштейнов. Никогда не допускайте свободного перемещения линейных осей во время транспортировки; вибрации дороги могут вызвать повреждение от вдавливания шариков в прецизионные линейные направляющие и шариковые винты.
- Вакуумный барьер против коррозии: Критические поверхности из неокрашенного металла, включая прецизионно шлифованные стальные направляющие, опорные пластины патронов и штоки пневматических цилиндров, покрываются промышленной антикоррозийной смазкой, оборачиваются бумагой VCI (ингибитор коррозии в парах) и герметично упаковываются в термоусадочные алюминиевые вакуумные пакеты с активными осушительными картриджами.
- Прочная деревянная и стальная обрешетка: Каркасы машин прикручиваются к усиленным стальным основаниям-саням и упаковываются в экспортные деревянные ящики, сертифицированные по ISPM-15. Хрупкие периферийные подсистемы, такие как консоли управления ЧПУ, высокоэффективные пылесборники HEPA и блоки фильтрации жидкости, упаковываются отдельно, чтобы предотвратить столкновения.
- Логистика низкорамных перевозок: Поскольку собранные ультрабольшие проволочные пилы часто превышают стандартную высоту дверных проемов контейнеров (более 2,8–3,5 метра), при наземной транспортировке используются низкорамные трейлеры с откидной платформой или платформенные трейлеры. Перед отправкой необходимо провести обследование маршрута для проверки высоты проездов под мостами, ширины пунктов оплаты и радиусов поворота.
Протоколы такелажа, подъема мостовым краном и разгрузки
Разгрузка и позиционирование многотонных станков требует сертифицированных такелажных бригад и грузоподъемного оборудования соответствующей грузоподъемности:
- Использовать специальные заводские точки подъема: Стропы для подъема следует крепить только к предназначенным, конструктивным проушинам или кованым рым-болтам, четко обозначенным на основании и портале машины. Никогда не обвязывайте подъемные стропы вокруг роликов направляющих проволоки, валов шпинделей, пневматических цилиндров или кожухов из листового металла.
- Требование использования траверсы: При подъеме мостовым краном необходимо использовать калиброванную траверсу. Угол строп между тросами и горизонтальной плоскостью должен оставаться более 60°. Прямая треугольная строповка без траверсы создает внутренние сжимающие силы, действующие на верхнюю перемычку портала.
- Меры предосторожности при использовании вилочного погрузчика: При использовании тяжелых промышленных вилочных погрузчиков для перемещения внутри цеха убедитесь, что грузоподъемность погрузчика соответствует полной массе машины с коэффициентом безопасности ≥ 1,5x. Подъем осуществляйте только из предназначенных карманов для вилочного погрузчика, встроенных в конструкцию основания машины. Никогда не толкайте, не поддевайте и не скользите машиной по полу с помощью вил погрузчика.
Требования к фундаменту и прецизионное выравнивание машины
Точность размеров ультрабольшой большой размер алмазной проволоки резки машина полностью зависит от структурной устойчивости ее фундамента:
| Модель машины | Приблизительная масса машины | Толщина бетонной плиты | Допуск на выравнивание |
|---|---|---|---|
| SH200-R (горизонтальный роторный) | 4,5 – 6,0 метрических тонн | ≥ 250 мм армированный бетон | ≤ 0,04 мм/м |
| SHG250-130 (крупный блок для слитков) | 7,5 – 9,0 метрических тонн | ≥ 300 мм армированный бетон | ≤ 0,03 мм/м |
| SVI 250-80 (тяжелый вертикальный) | 10,0 – 14,5 метрических тонн | ≥ 350 мм армированный бетон | ≤ 0,02 мм/м |
- Виброизоляция: Фундамент машины должен быть выполнен на сплошной армированной бетонной плите класса C30/C35, изолированной от периметральных стен цеха, прессов, молотов и проходов с интенсивным движением с помощью периметральных компенсационных швов, заполненных эластомерным демпфирующим материалом.
- Прецизионное клиновое выравнивание: Установите основание машины на прочные антивибрационные выравнивающие клинья (анкерные опоры). Установите высокоточные электронные уровни (разрешение 0,005 мм/м) вдоль продольной и поперечной осей стола машины. Постепенно регулируйте выравнивающие клинья до тех пор, пока плоскостность не будет соответствовать спецификации (≤ 0,02 мм/м), затем затяните анкерные болты фундамента в соответствии со спецификациями производителя.

Интеграция электропитания, пневматики и вспомогательных систем
Перед подачей питания на высоковольтные системы сервоприводов ЧПУ инженерный отдел предприятия должен проверить три основных интерфейса вспомогательных систем:
- Выделенное заземление и чистое питание: Обеспечьте трехфазное переменное напряжение 380 В/480 В ±5% (50/60 Гц). Установите независимое заземление с сопротивлением заземления ≤ 4,0 Ом. Недостаточное заземление может вызвать электромагнитные помехи (ЭМП), которые нарушают работу сигналов энкодеров оптических шкал высокого разрешения и контуров сервоприводов ЧПУ.
- Регулируемый сухой сжатый воздух: Бесконечные алмазно-проволочные пилы полагаются на замкнутые пневматические цилиндры для непрерывного динамического натяжения проволоки. Подавайте чистый, сухой, безмасляный сжатый воздух (стандарт ISO 8573-1 класс 2-4-2), отрегулированный до 0,6–0,8 МПа. Установите холодильный осушитель воздуха и коалесцирующие фильтры субмикронной очистки перед основным входом машины, чтобы предотвратить деградацию внутренних пневматических регуляторов влагой.
- Линии вытяжки / жидкостные линии: Для сухого резания графита подключите выхлопные порты машины к пылеулавливающим системам с отрицательным давлением и высокой скоростью потока с HEPA-фильтрацией. Для систем мокрой резки (кварц, керамика, стекло) подключите сливные линии машины к внешнему замкнутому отстойнику для суспензии и проверьте работу насоса подачи охлаждающей жидкости.
Протокол ввода в эксплуатацию и пошаговой предварительной проверки
Перед подачей сырых слитков для полномасштабного производства обученные на заводе сервисные техники выполняют этот чек-лист из 6 пунктов:
- Снятие транспортировочных фиксаторов: Аккуратно снимите все механические транспортировочные кронштейны, окрашенные в ярко-желтый/красный цвет. Осмотрите линейные направляющие и шарико-винтовые пары на предмет загрязнений; нанесите чистую смазку на основе лития через автоматический смазочный насос.
- Тест цепи аварийной остановки и блокировки: Проверьте все кнопки аварийной остановки, тянущиеся шнуры безопасности и концевые выключатели дверей, чтобы подтвердить обесточивание цепи категории 4 / PL e в течение < 30 мс.
- Проверка движения осей и концевых выключателей: Вручную перемещайте оси $X$, $Y$ и $Z$ со скоростью подачи 5%, чтобы подтвердить плавное вращение шарико-винтовых пар, правильное направление движения и срабатывание мягких/жестких концевых выключателей.
- Установка петли проволоки и низкоскоростное перемещение: Установите тестовую петлю бесконечной алмазной проволоки. Проверьте соосность ведущего и ведомого шкивов. Перемещайте шпиндель со скоростью 3–5 м/с в течение 60 секунд; измерьте радиальное биение проволоки (≤ 0,02 мм).
- Динамическая проверка пневматического натяжения: Отрегулируйте пневматический регулятор в рабочих диапазонах; подтвердите правильную реакцию цифрового датчика давления и остановку работы шпинделя при имитации условий неисправности низкого давления.
- Проверка тестового реза: Выполните начальный тестовый рез на графитовом или композитном блоке для проверки ширины реза, калибровки скорости подачи и постоянства качества поверхности.
Профессиональная поддержка в установке от Vimfun
Развертывание сверхмощного алмазные проволочные пилы представляет собой стратегическое капиталовложение. Vimfun предоставляет комплексные услуги по инжинирингу на месте, включая предварительный анализ планировки объекта, надзор за такелажными работами, прецизионное выравнивание с помощью лазерного интерферометра и обучение операторов. Свяжитесь с нашей технической командой сегодня или воспользуйтесь нашим бесплатная услуга пробной резки алмазной проволокой для проверки параметров резки и спецификаций машины перед поставкой оборудования.