
Giriş
Yüksek hızlı ortamda elmas tel erozyonun, termal yönetim yalnızca ikincil bir endişe kaynağı değildir; yüzey bütünlüğü ve takım ömrü için kritik bir belirleyicidir. Tel hızları endüstriyel limitlere ulaştığında 80 m/s, elmas tanecikleri ile alt tabaka arasındaki mikroskobik temas noktalarında oluşan sürtünme, yerel sıcaklık artışlarına neden olabilir. Optimize edilmiş bir başka bir kritik faktördür. Aşırı ısınmayı önlemek ve sürtünmeyi azaltmak için etkili soğutma ve yağlama esastır, bu da seramik bileşenlerde termal hasara ve yüzey kusurlarına yol açabilir. Ancak, soğutucu ve yağlayıcının doğru dengesini bulmak zor olabilir, çünkü aşırı kullanım kirliliğe ve çevresel endişelere yol açabilirken, yetersiz kullanım zayıf kesme performansı ve artan takım aşınmasına neden olabilir. strateji olmadan, bu ani artışlar iş parçasının termal genleşmesine neden olarak TTV (Toplam Kalınlık Varyasyonu) hatalarına ve elmas telin erken bağ arızasına yol açabilir. Bu makale, aşındırıcı tel kesme işleminin, gelişmiş termodinamiğini inceleyerek mühendislere akışkanlar dinamiğini kesme verimliliği ile dengelemeleri için bir çerçeve sunmaktadır.
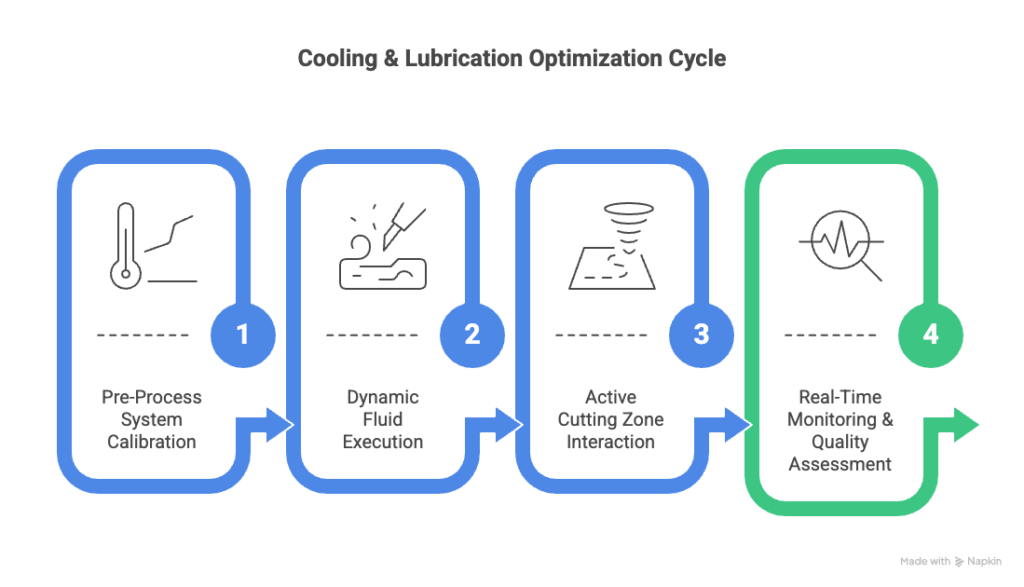
1. Soğuk Kesme Teknolojisinde Soğutucunun Rolü
Terim “soğuk kesme” terimi, ısının mutlak yokluğunu değil, termal enerjinin malzeme kütlesine nüfuz etmeden anında uzaklaştırılmasını ifade eder.
- Isı Dağılımı: Yüksek doğrusal hızlarda, soğutucu bir ısı emici görevi görerek, mikro-kırılma mekanizması.
- sırasında termal enerjiye dönüşen kinetik enerjiyi emer.Sınır Yağlaması 0,4 mm.
- : Yüksek kaliteli bir yağlayıcı, telin çelik çekirdeği ile genellikle yalnızcatalaş tahliyesi.
: Akışkan akışı, elmas taneciklerinin "yüklenmesini" veya tıkanmasını önlemek için dar kertikten mikron boyutunda döküntüleri (talaşları) temizlemek için esastır.
2. Kesme Döngüsünde Akışkan Dinamiklerinin Optimizasyonu elmas tel kesme prensipleri, elmas tel kesme prensiplerine.
uyarak, soğutma ortamının beslenmesi telin hareketiyle senkronize edilmelidir.
Yüksek Basınçlı Jet Yerleşimi 80 m/s, : Telin hareketinden kaynaklanan "hava bariyerini" aşmak için , soğutucu nozulları, akışkanı doğrudan giriş noktasına enjekte edecek şekilde konumlandırılmalıdır. Bu, yağlayıcının, minimum kertik.
içine girmesini, rüzgarın etkisiyle savrulmasını önler.
Akış Hızı ve Alt Tabaka Sertliği İnce Tel Kesme Optimizasyon Döngüsü, İnce Tel Kesme Optimizasyon Döngüsü.
- olarak belirlendiği gibi, parametreler malzemeye uygun olmalıdır.Safir ve SiC: Bu sert malzemeler, düşük besleme hızlarında ().
- 0,1–0,8 mm/dak) oluşan yoğun sürtünmeyi yönetmek için yüksek basınçlı soğutma gerektirir.
Silikon Wafer Üretimi
: Büyük ölçekli üretim süreçlerinde kimyasal stabiliteyi korumak için yüksek hacimli, düşük köpüren yüzey aktif maddeler gerektirir. 3. Kimyasal Bileşim: Su Bazlı vs. Yağ Bazlı Sistemler Ortam seçimi,.
- besleme hızı ve tel hızıdengesini etkiler. Suda Çözünen Soğutucular : Üstün termal iletkenlik sunarlar, bu da onları yarı iletken dilimlemede kullanılan.
- soğuk kesme teknolojisiiçin ideal kılar. Sentetik Yağlayıcılar : Gelişmiş yağlama sağlarlar, tel aşınmasını azaltır ve sürtünme sürüklenmesinden kaynaklanan dalgalanmalar olmadan sabit bir.
- 150–250 N tel gerilimisağlar.
Yüzey Kalitesi (Ra) ve Alt Yüzey Hasarı Üzerindeki Etki
Etkin yağlama, hassas kesme yöntemlerinin sessiz ortağıdır.
- Yüzey Kalitesi: Uygun soğutma, pürüzsüz bir Ra yüzey kalitesi sağlar 0,2 μm – 0,8 μm, yüzeyde malzemenin “yayılmasını” önler.
- Yüzey Altı Hasarı (YAH): Kesme bölgesini daha düşük bir sıcaklıkta tutarak, yağlayıcı termal kaynaklı mikro çatlakların derinliğini en aza indirir.
- Kanal Stabilitesi: Stabil soğutma, telin termal genleşmesini önleyerek, elde edilen minimum kanalın yaklaşık olarak tutarlı kalmasını sağlar 0,4 mm tüm ingot boyunca.
Soğutma Sisteminin Bakımı: Filtrasyon ve Sıcaklık Kontrolü
Birinci sınıf bir elmas tel erozyonun operasyon, “temiz” bir soğutma döngüsüne dayanır.
- Santrifüj Filtrasyon: Soğutucudan talaşların temizlenmesi, geri dolaşan kalıntıların iş parçası yüzeyini çizmesini önler.
- Soğutucu Entegrasyonu: Soğutucuyu sabit bir sıcaklıkta (örn. 20°C ± 1°C) tutmak, geometrik doğruluk ve TTV kontrolü için esastır.
- Konsantrasyon İzleme: Refraktometrenin düzenli olarak kontrol edilmesi, yağlayıcı-su oranının mevcut durum için optimize edildiğinden emin olur. 3. Kimyasal Bileşim: Su Bazlı vs. Yağ Bazlı Sistemler.
Mühendislik Karşılaştırması: Soğutma Verimliliği
Elmas tel kesiminin geleneksel yöntemlere göre üstünlüğü, soğutma optimize edildiğinde en belirgin hale gelir.
| Özellik | Sonsuz Elmas Tel Testere ile Kesim | Geleneksel Bıçaklı Testere |
| Malzeme Verimi | Yüksek (Kanal ~0,4 mm) | Düşük (Kanal 1,5 mm – 3,0 mm) |
| Termal Profil | Soğuk Kesim | Yüksek Termal Yük |
| Yüzey Ra | 0,2 μm – 0,8 μm | 1,0 μm – 3,5 μm |
| Titreşim Seviyesi | En Düşük | Orta ila Yüksek |
SSS (Mühendislik Odaklı)
S1: Safir gibi kırılgan malzemeleri soğutucu olmadan kesebilir miyim?
C: Hayır. Kuru kesim, aşırı sürtünme ve talaş tahliyesinin olmaması nedeniyle anında tel kopmasına ve safirin feci termal çatlamasına yol açacaktır.
S2: Soğutucu tel gerginliğini nasıl etkiler?
C: Yağlama, tel makaralar ve kanal boyunca geçerken tel üzerindeki sürtünme “direncini” azaltır, bu da gerilim kontrol sistemi daha kararlı bir 150–250 N.
sağlar.
S3: SiC dilimleme için optimum soğutucu sıcaklığı nedir? C: Çoğu hassas operasyon soğutucuyu. 20°C ila 22°C.







