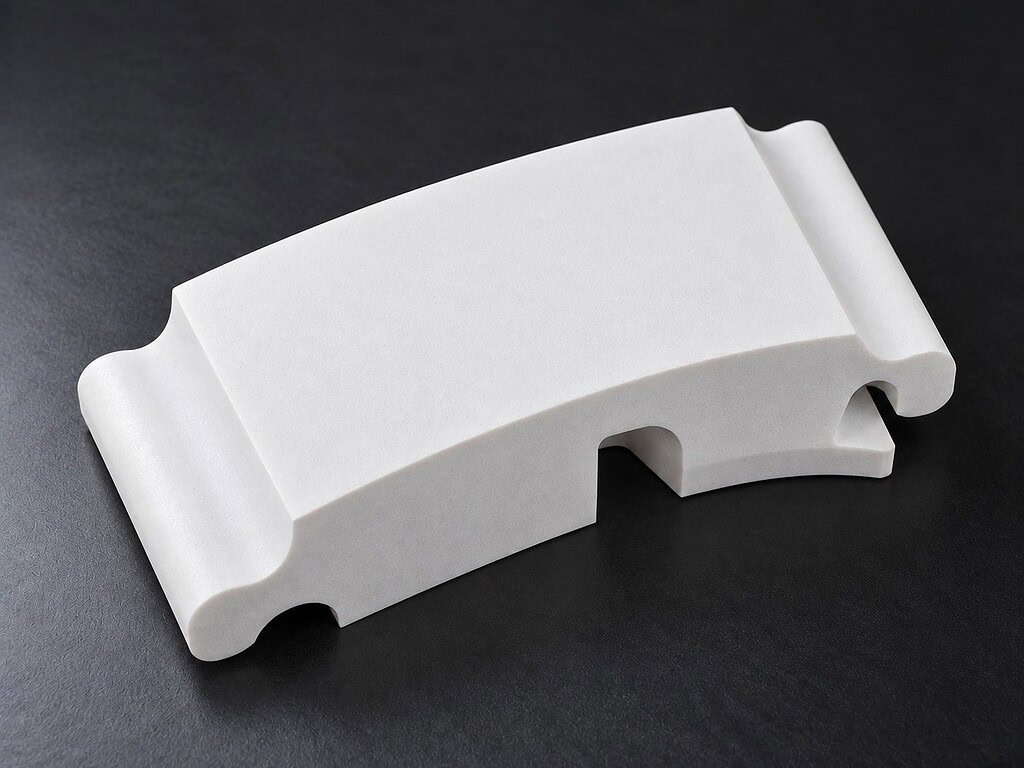
맞춤형 멀라이트 프로파일 절단: 50mm 두께에서의 윤곽 제어
요청은 도면과 함께 접수되었습니다. 도면은 200mm x 100mm x 50mm 크기의 멀라이트 블록에 대한 것이었습니다. 이 블록에는 50mm 전체 두께를 관통하는 곡선 프로파일을 밀링해야 했으며, 가장 좁은 전환부의 최소 반경은 0.5mm였습니다. 고객은 이미 로터리 다이아몬드 연삭을 시도했지만, 0.5mm 반경이

요청은 도면과 함께 접수되었습니다. 도면은 200mm x 100mm x 50mm 크기의 멀라이트 블록에 대한 것이었습니다. 이 블록에는 50mm 전체 두께를 관통하는 곡선 프로파일을 밀링해야 했으며, 가장 좁은 전환부의 최소 반경은 0.5mm였습니다. 고객은 이미 로터리 다이아몬드 연삭을 시도했지만, 0.5mm 반경이
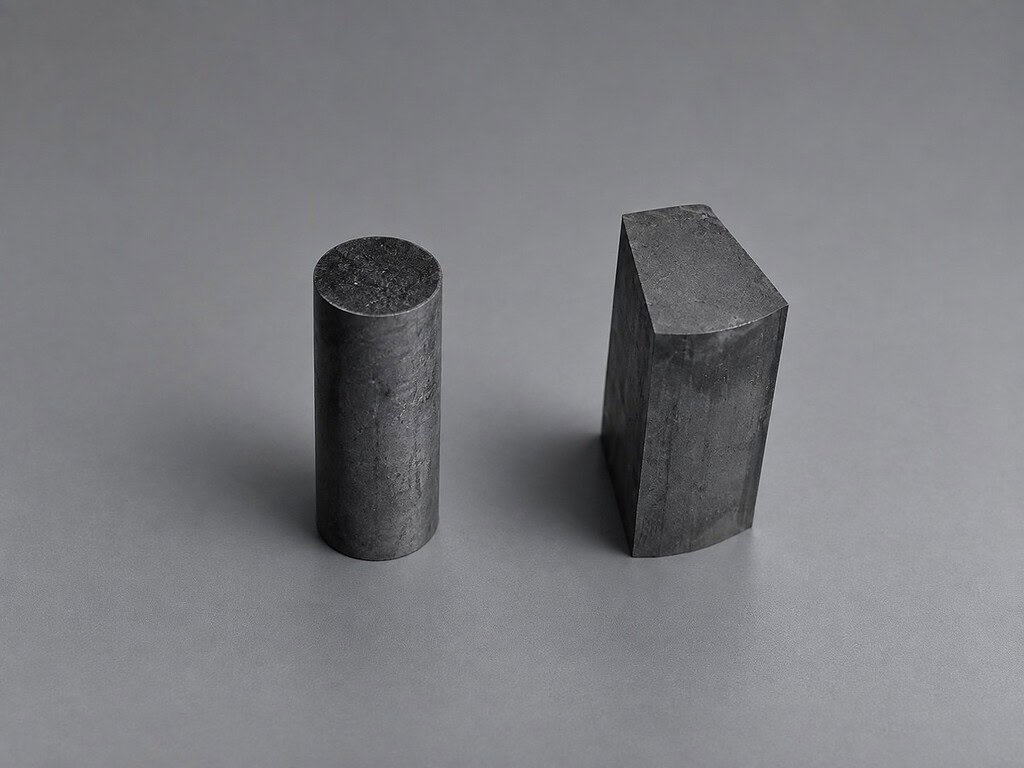
유럽의 한 모터 제조업체에서 NdFeB 블랭크 두 개와 DXF 파일을 보냈습니다. 요청 내용은 도면과 정확히 일치하는 맞춤형 윤곽 프로파일을 절단하는 것이었습니다. 칩핑 없이, 재작업 없이 바로 연삭으로 넘어갈 수 있는 표면 마감을 요구했습니다. 이것이 실제로 일어난 일입니다. 적용 사례 — 모터 설계를 위한 맞춤형 NdFeB 프로파일 고성능 전기 모터는
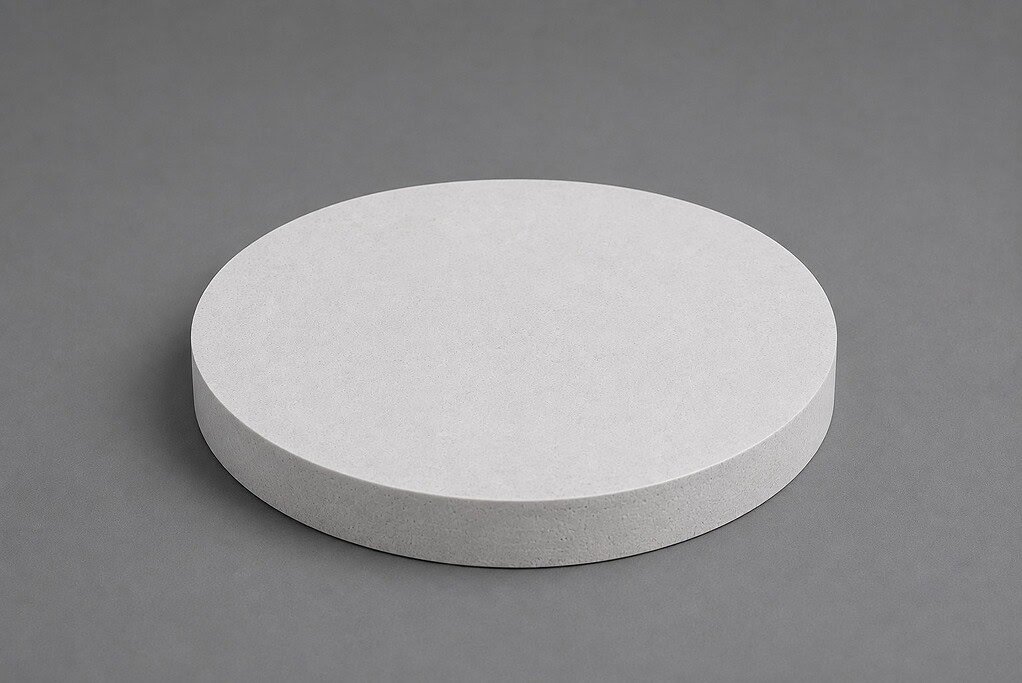
탄화물 연삭 휠이 최대 절삭 깊이에서 Al₂O₃를 절단하면 표면 검사 전에 미세 균열을 유발할 만큼 충분한 열이 발생합니다. 이는 가정이 아니라 정밀 세라믹 가공에서 가장 많이 불량으로 판정되는 부품의 원인이 되는 실패 모드입니다. 현재 공정에서 치수 드리프트, 모서리 칩핑 또는 표면 불량이 발생하고 있다면
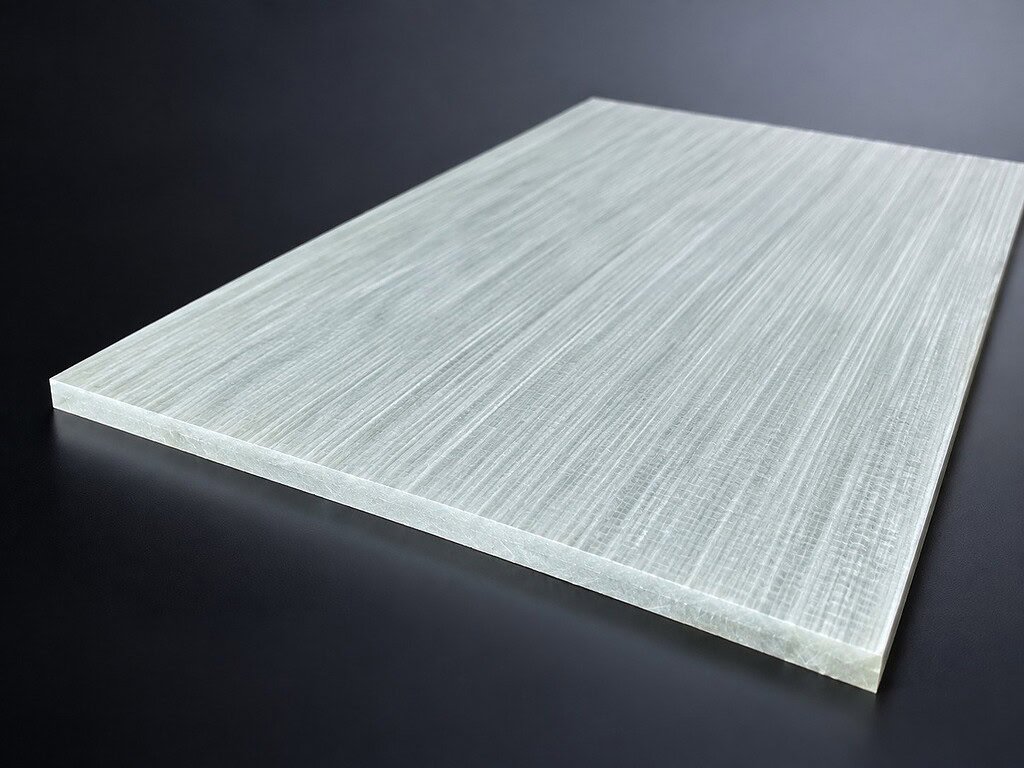
GFRP 다이아몬드 와이어 절단은 50mm 두께의 유리 섬유 강화 플라스틱 블랭크에서 어려운 생산 문제를 해결했습니다. 즉, 칩이 없는 관통 절단, 출구 가장자리 박리 없음, 섬유 풀림 없음, 작업 환경으로 유리 섬유 먼지 유입 없음. 첫 번째 배치는 기존 탄화물 팁 밴드톱으로 절단되었습니다. 대부분의 두꺼운 부분에서 박리가 나타났습니다.
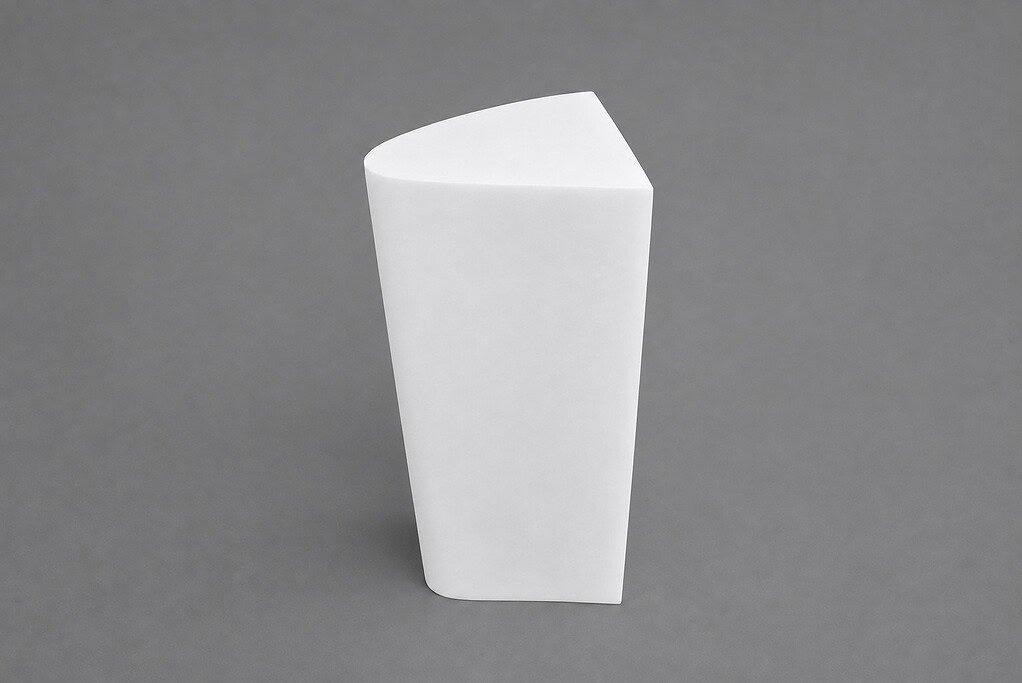
항공 우주 등급 PMI 폼 작업물. 프로그래밍된 곡선 윤곽. 150N 장력과 30m/s 와이어 속도로 0.65mm 와이어 루프를 사용하여 SH60-60에서 한 번의 연속 다이아몬드 와이어 절단. 이 응용 분야에서는 재료뿐만 아니라 형상이 과제입니다. 온라인 PMI 절단 콘텐츠의 대부분은 평평한 슬래브에 대해 이야기합니다.
Ø480mm 사전 소결 알루미나 세라믹 블랭크. 목표: 최종 소결 전에 절단하여 가공 여유 및 다운스트림 처리 비용을 줄입니다. 제약 조건: 이 단계에서 재료는 깨지기 쉽습니다. 너무 많은 절단력은 가장자리 균열 또는 작업물 파손을 유발합니다. 이 사례에서는 절단에 접근한 방법, 건식 절단이 필요한 이유를 설명합니다.,
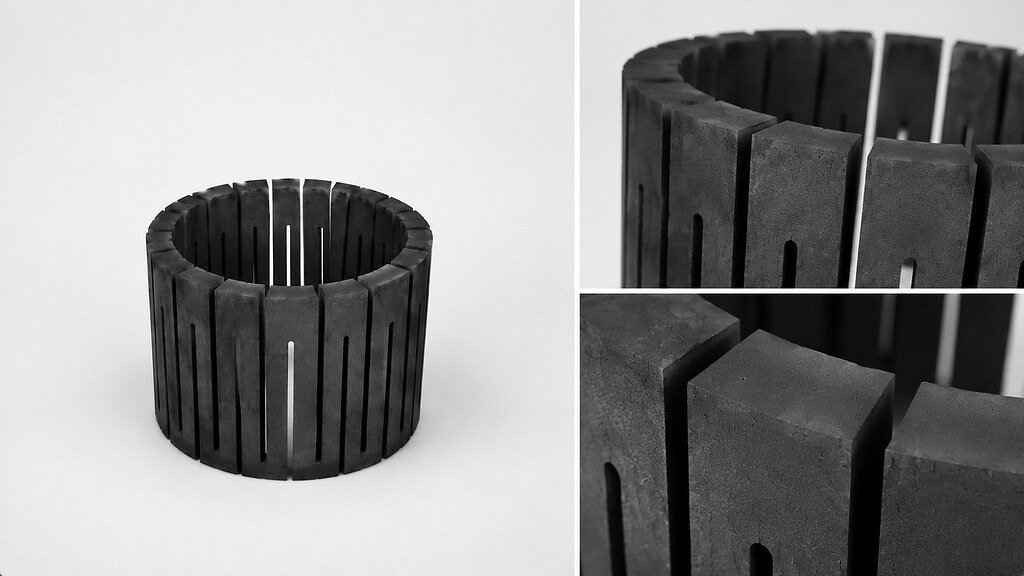
대형 흑연 링. 여러 개의 정밀 슬롯. 40–70m/s로 건식 절단 — 그리고 모든 슬롯 벽은 깨끗해야 합니다. 흑연은 빠르게 절단됩니다. 그것은 문제가 아닙니다. 문제는 흑연도 빠르게 부서진다는 것입니다. 여러 개의 슬롯이 있는 대형 원통형 링에서는 각 절단 패스가 균열이 발생할 기회가 더 많습니다.
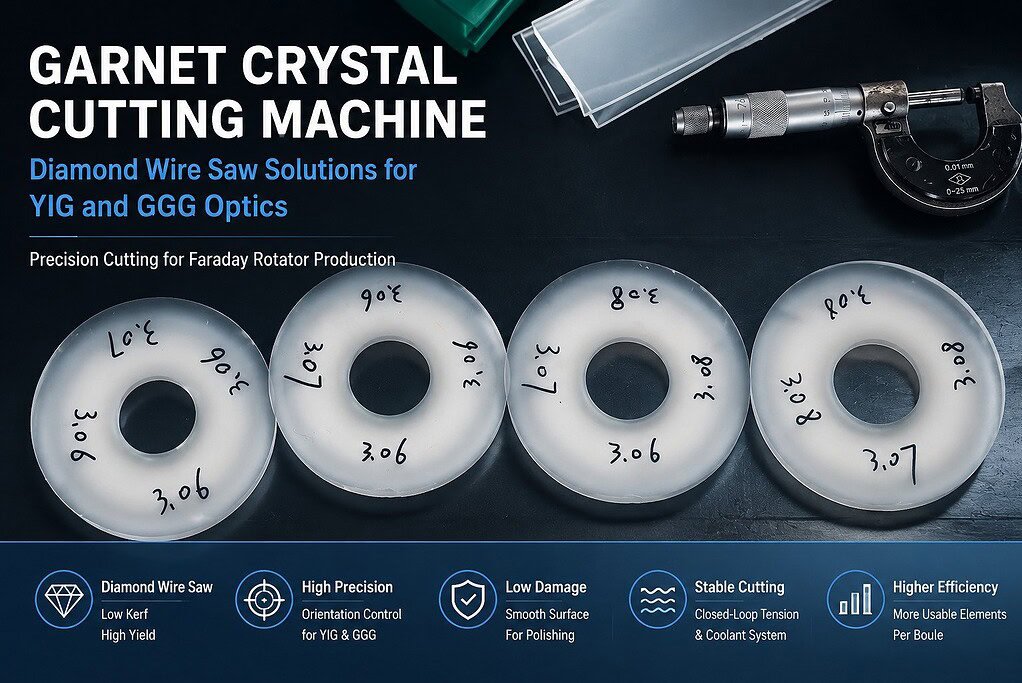
파라데이 로테이터용 YIG 또는 GGG 가넷을 절단하는 경우 필요한 기계는 다이아몬드 와이어 톱입니다. 특히 폐쇄 루프 와이어 장력 제어 및 정밀 방향 고정 장치가 있는 기계입니다. 표준 슬라이싱 톱은 광학 등급 가넷에 비해 너무 많은 커프 손실과 너무 많은 표면 손상을 발생시킵니다. 이 페이지에서는 어떤 기계가 작동하는지 다룹니다.,
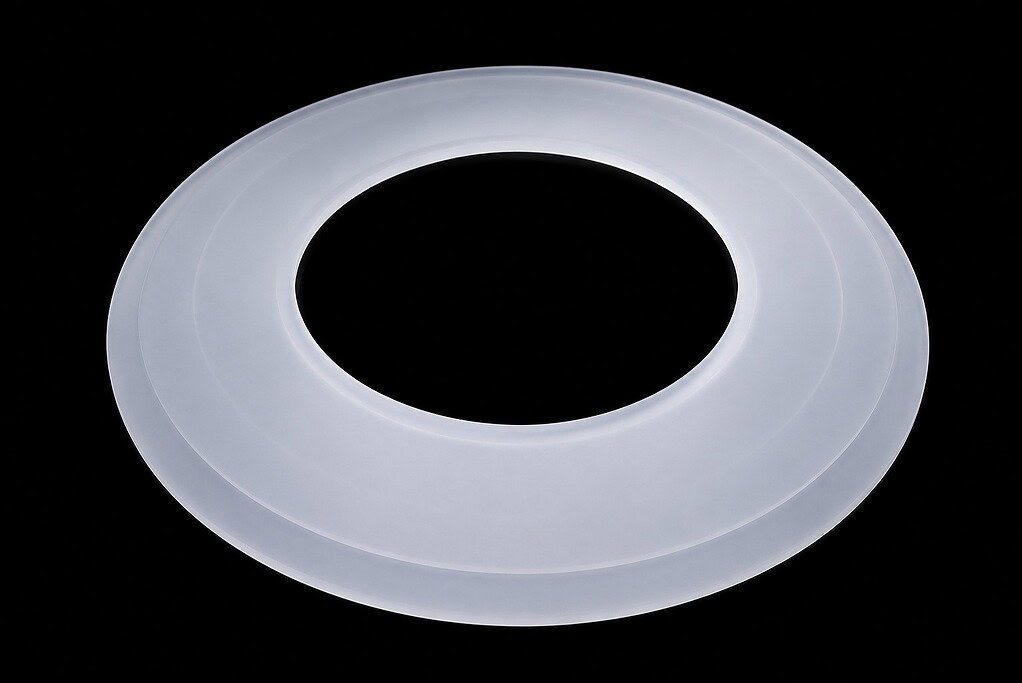
용융 석영 유리 링. 외경 420mm, 내경 300mm, 두께 18mm. 링은 깨지지 않고 한 조각으로 나와야 합니다. 균열 없이, 연삭 및 연마에 바로 사용할 수 있을 만큼 깨끗한 모서리로 나와야 합니다. 이 크기에서는 당연한 것이 아닙니다. 용융 석영은 부서지기 쉽습니다. 공작물이 클수록
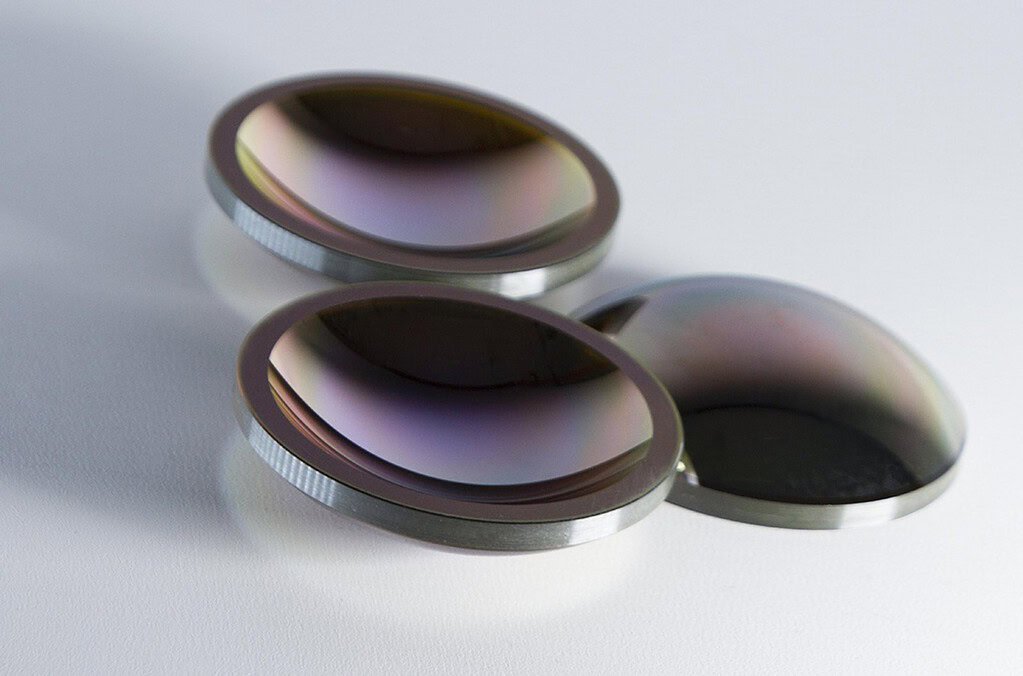
고가의 취성 재료를 다이아몬드 와이어로 절단하는 것은 구조용 금속이나 일반 광학 유리를 절단하는 것과는 근본적으로 다른 접근 방식이 필요합니다. 수천 달러에 달하는 게르마늄 블록을 절단할 때, 단 한 번의 잘못된 절단 비용은 공정 비효율이 아니라 재정적 사건입니다. 해당 재료는 재용해할 수 없습니다.