
Стоимость резки круглой алмазной проволокой следует оценивать за каждую принятую деталь, а не только по цене станка или времени резки. Полезный расчет включает расход проволоки, время работы станка, время оператора, охлаждение или контроль пыли, потери материала из-за ширины реза, инспекцию, доработку и брак. Эти входные данные могут существенно меняться в зависимости от марки материала, размера заготовки и требуемого качества поверхности или кромки.
Данное руководство предоставляет основу для расчета затрат и рентабельности инвестиций для процессов с использованием абразивной проволоки непрерывного цикла. Оно не публикует универсальную цену, заявлений о сроке службы проволоки или процент экономии. Выбор оборудования и проволоки должен основываться на репрезентативном испытании с использованием фактической заготовки и критериев приемки.
Начните с себестоимости принятой детали
Низкая стоимость резки может вводить в заблуждение, когда детали не проходят проверку или требуют обширной финишной обработки. Более полезной единицей является общая стоимость процесса, деленная на количество принятых деталей, произведенных за тот же период.
Себестоимость принятой детали = (проволока + время станка + труд + коммунальные услуги + контроль жидкости/пыли + обработка + инспекция + доработка + распределение брака) ÷ принятые детали
Используйте ту же учетную границу для текущего метода и предлагаемого процесса. Сравнение только стоимости новой проволоки со стоимостью старого лезвия, исключая при этом различные времена цикла или уровни брака, даст ненадежный результат.
| Статья затрат | Основа расчета | Необходимые данные |
|---|---|---|
| Расход проволоки | Подтвержденная стоимость проволоки, распределенная по принятым резам или длине резки | Цена проволоки, срок службы, причина замены и принятый выход |
| Время работы станка | Часовая ставка владения/эксплуатации станка × занятое время | Время резки, время наладки, время выгрузки и почасовая ставка |
| Труд | Время прямого оператора × загруженная ставка оплаты труда | Время непосредственного участия в наладке, мониторинге, обработке и очистке |
| Коммунальные услуги и технологические среды | Электричество, охлаждающая жидкость, фильтрация, очистка воды или сбор пыли за партию | Измеренное потребление, интервал замены и стоимость утилизации |
| Потери материала | Объем или масса реза × стоимость материала | Фактическая ширина реза, длина/глубина резки, плотность и стоимость материала |
| Потери качества | Стоимость инспекции, доработки и брака, отнесенная к принятому выходу | Выход годных, тип дефекта, маршрут доработки и стоимость забракованной детали |
| Время простоя | Потерянное продуктивное время × соответствующий почасовой вклад | Замена проволоки, техническое обслуживание, очистка и незапланированные перерывы |
Срок службы проволоки и стоимость расходных материалов
Срок службы проволоки следует измерять в пределах определенного рабочего окна. Петля, снятая из-за износа покрытия, локального повреждения, нестабильного отслеживания или смены продукта, не представляет того же срока службы. Записывайте как выход, так и причину замены.
Практичная метрика стоимости проволоки может основываться на принятых резах, общей площади резки или задействованной длине резки. Правильный знаменатель зависит от производственного процесса. Когда заготовки значительно различаются, площадь резки и марка материала обычно дают лучший контекст, чем простой подсчет.
- Только стоимость покупки недостаточна: включите доставку, подготовку, установку и запланированный запас, где это применимо.
- Самый долгий срок службы не всегда самая низкая стоимость: консервативная настройка может продлить использование проволоки, увеличивая при этом время работы станка.
- Самая быстрая подача не всегда самая низкая стоимость: агрессивное зацепление может снизить выход годных или качество поверхности.
- Важны характеристики: диаметр, абразив, покрытие и геометрия петли должны соответствовать материалу и методу удаления отходов.
Для доступных структур проволоки и подбора под применение используйте странице спецификаций алмазного проволоки. Окончательные предположения о расходных материалах должны исходить из испытания образца, а не из каталожной оценки.
Потери на ширину реза и стоимость материала
Ширина реза имеет наибольшее значение, когда сырье дорогое или когда из фиксированного слитка, кристалла или блока можно получить дополнительные детали. Фактическая ширина реза не идентична диаметру голой проволоки. Она также отражает абразивный контур, биение, вибрацию, подачу, натяжение и глубину резки.
Стоимость потерь материала за рез = измеренный объем (или масса) реза × стоимость материала за соответствующую единицу
Не присваивайте полную теоретическую экономию на ширине реза в качестве финансовой выгоды, если это не меняет закупленный материал, выход годных или полученный результат. Более узкий рез имеет экономическую ценность только тогда, когда сэкономленный материал может быть использован или когда он предотвращает потери в другом месте процесса.
Время цикла, выход годных и последующая обработка
Время цикла должно включать наладку, резку, выгрузку, очистку и контроль. При сравнении процессов добавьте последующее шлифование или полировку, необходимые для достижения той же конечной спецификации. Более медленная резка может оказаться экономичной, если она улучшает выход годных или устраняет этап финишной обработки; более быстрая резка может быть неэкономичной, если она приводит к большему количеству переделок.
| Наблюдаемое изменение | Потенциальная экономическая выгода | Требуемые доказательства |
|---|---|---|
| Сокращение времени активной резки | Большая производительность или снижение стоимости занимаемой машины | Повторяющиеся записи циклов с той же целью качества |
| Меньший измеренный пропил | Более высокий выход пригодного материала | Компоновка детали, показывающая восстанавливаемый материал или дополнительный выход |
| Лучшая кромка или поверхность | Меньше финишной обработки, переделок или брака | Данные контроля и сравнение времени последующей обработки |
| Более длительный подтвержденный срок службы проволоки | Снижение стоимости расходных материалов и переналадки | Приемлемый выход на петлю при контролируемых условиях |
| Более стабильная работа | Меньше вмешательств и незапланированных простоев | Журнал машины, время оператора и записи о прерываниях |
| Гибкие возможности обработки материалов | Возможная консолидация оборудования | Подтвержденные технологические окна для каждого реального материала, а не общее заявление |
Границы стоимости между методами резки
Ни один метод не является автоматически самым дешевым. Геометрия детали, материал, требования к качеству и объем производства определяют, какие затраты преобладают. Таблица ниже определяет вопросы стоимости для сравнения, а не объявляет универсального победителя.
| Семейство процессов | Сильная сторона стоимости для проверки | Возможный штраф за стоимость | Лучшее доказательство |
|---|---|---|---|
| Алмазная проволока с замкнутым контуром | Контролируемое усилие, пропил и возможности обработки твердых/хрупких материалов | Стоимость проволоки, системы колес, наладки и разработки применения | Репрезентативная резка с измеренным использованием проволоки, временем и выходом |
| Резка лезвием или лентой | Знакомая наладка и потенциально высокая скорость удаления материала на подходящих деталях | Пропил лезвия, повреждение кромки, отклонение или требование к финишной обработке | Приемлемый выход и общее время до конечной спецификации |
| Проволока на катушке или возвратно-поступательная проволока | Различные запасы проволоки и конфигурации длинной резки | Реверсирование, управление проволокой, площадь пола или техническое обслуживание могут отличаться | Сравнение равных материалов с использованием той же резки и целевого показателя приемки |
| Водно-абразивный процесс | Гибкие возможности обработки профиля для совместимых заготовок | Стоимость абразива, воды, загрязнения, утилизации и состояния кромки | Потребление среды плюс записи об очистке и финишной обработке |
| Электроэрозионный или термический процесс | Преимущества в геометрии или скорости на совместимых материалах | Проводимость материала, термические эффекты, электрод/среда и финишная обработка | Качество конечной детали и полная стоимость технологического маршрута |
Расчет ROI и срока окупаемости
ROI должен сравнивать предлагаемую систему с реальным текущим процессом. Включите оборудование, оснастку, установку, обучение, приспособления, тестовый материал и оборотный капитал, необходимый для начала производства. Преимущества могут включать более низкую себестоимость единицы продукции, восстанавливаемую мощность, улучшенный выход или исключение финишной обработки, но каждое преимущество должно быть подкреплено измеренными данными.
Простой срок окупаемости = общий приростной инвестиционный объем ÷ подтвержденная ежемесячная чистая экономия
Чистая экономия должна учитывать новые расходные материалы, техническое обслуживание, трудозатраты, коммунальные услуги и финансовые эффекты. Если дополнительная мощность не имеет подтвержденного спроса, не оценивайте каждый доступный машинный час как немедленный доход.
Видео процесса резки
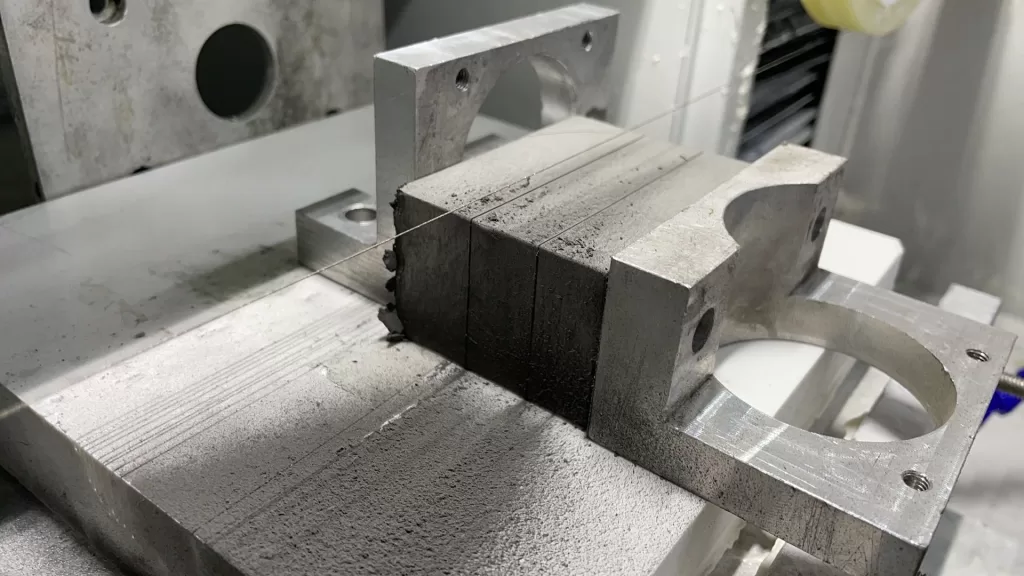
Сохраненное видео демонстрирует один процесс резки. Оно может помочь определить компоновку станка и заготовки, но не устанавливает стоимость, срок службы проволоки или ROI для другого материала. Эти значения требуют контролируемого теста и производственных предположений.
Данные, необходимые для составления бизнес-обоснования
| Входная группа | Требуемая информация | Поддерживаемый выход |
|---|---|---|
| Материал и деталь | Марка, размеры, плотность/стоимость, глубина резки и годовое количество | Стоимость потерь материала и реалистичная рабочая нагрузка |
| Целевое качество | Толщина реза, допуск, кромка, поверхность, плоскостность и припуск на финишную обработку | Определение принятой детали и сравнительный диапазон процесса |
| Текущий процесс | Стоимость инструмента, цикл, трудозатраты, выход, доработка, брак и время простоя | Подтвержденная базовая линия, а не предполагаемая стоимость конкурента |
| Предлагаемый тест | Спецификация проволоки, настройки, приспособление, метод охлаждения/пылеудаления и повторения | Доказательства расхода материалов, времени, стабильности и качества |
| Инвестиции | Станок, приспособления, установка, обучение, коммунальные услуги и инвентарь | Общая потребность в приростных денежных средствах |
| Стоимость производства | Подтвержденный спрос, вклад на принятую деталь и доступные смены | Стоимость мощности и сценарий окупаемости |
Безопаснее всего начать с репрезентативной выборки. страница услуги тестовой резки объясняет, что подготовить перед оценкой качества резки, толщины реза и поведения процесса. Как только данные будут доступны, руководство по станкам для проволочной резки может поддержать выбор оборудования.
Часто задаваемые вопросы
Сколько стоит резка алмазной проволокой на одну деталь?
Универсальной суммы нет. Рассчитайте расход проволоки, занятое машинное время, трудозатраты, коммунальные услуги, потери материала, инспекцию, доработку и брак, затем разделите на количество принятых изделий за тот же период.
Всегда ли более тонкая проволока экономичнее?
Нет. Меньший абразивный слой может уменьшить потери материала, но стабильность, срок службы проволоки, время резки, качество и совместимость со станком определяют общую стоимость.
Как следует сравнивать срок службы алмазной проволоки?
Используйте принятые резы, площадь резки или длину резки в контакте при определенных материале и параметрах. Записывайте причину удаления каждой петли, чтобы нормальный износ не смешивался с повреждениями или проблемами настройки.
Гарантирует ли более быстрый цикл резки лучший ROI?
Нет. Более быстрая резка помогает только в том случае, если качество, выход, использование проволоки и последующая обработка остаются приемлемыми, и если высвобожденная мощность имеет производственную ценность.
Какой минимальный объем доказательств необходим для оценки ROI?
Используйте результаты повторных тестовых резов, фактические измерения толщины реза и цикла, принятый выход, расход проволоки, требования к финишной обработке и полную оценку инвестиций. Одиночного демонстрационного реза недостаточно.
Заключение
Резка алмазной проволокой может создавать экономическую ценность, когда измеренное сочетание расхода материалов, толщины реза, времени цикла, выхода и финишной обработки улучшает общий производственный маршрут. Решение должно основываться на стоимости на принятую деталь и подтвержденной ежемесячной экономии, а не на общих заявлениях о производительности или техническом обслуживании. Начните с фактического материала, определите одинаковые критерии приемки и постройте расчет ROI на основе данных повторных тестов.







