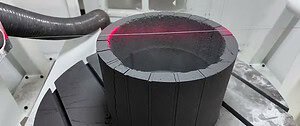
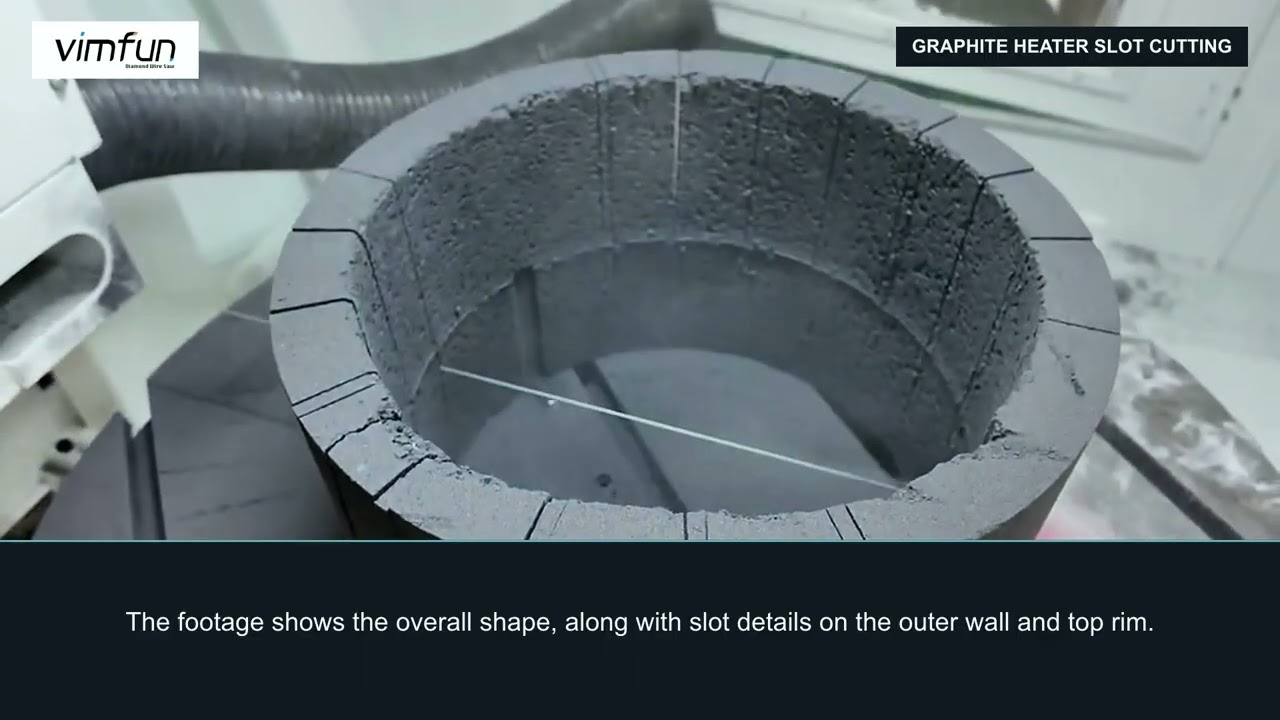
VIMFUN SVI 250-80 무한 다이아몬드 와이어 쏘우는 열장 어셈블리를 위한 원통형 흑연 히터의 슬롯을 가공하는 데 사용됩니다. 절단 와이어는 흑연 벽을 통과하며, 비디오는 전체 부품 형상과 외부 벽 및 상단 테두리를 따라 있는 슬롯 세부 정보를 보여줍니다.
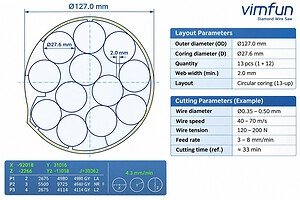
흑연 히터 슬롯 가공을 평가하는 엔지니어의 경우, 시작점은 부품 도면입니다. 외부 직경, 높이, 벽 두께, 슬롯 폭 및 간격은 모두 고정구 선택 및 절단 경로 계획 시 고려해야 합니다.
이 시연은 가공 응용 프로그램을 보여줍니다. 측정된 슬롯 공차, 절단 시간 또는 촬영 중 사용된 실제 와이어 설정은 제공하지 않습니다.
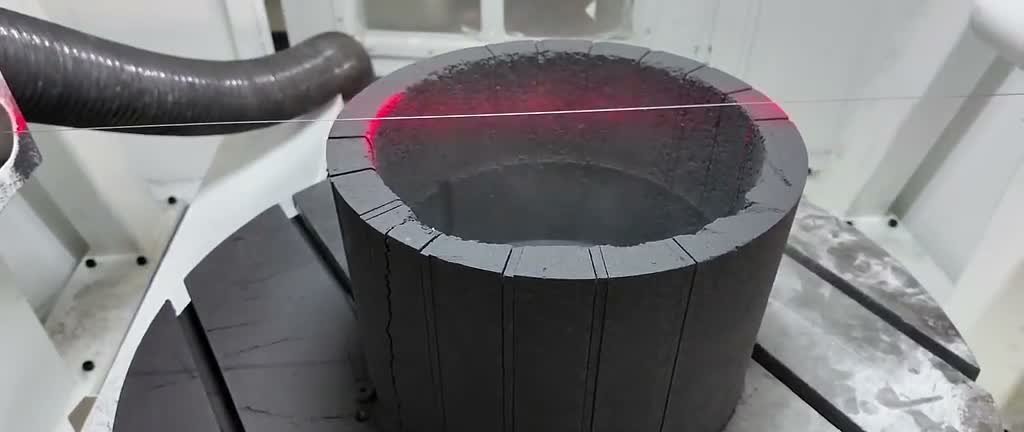
흑연 히터 슬롯 가공은 부품 도면에서 시작됩니다
흑연 발열체는 반도체 및 기타 고온 장비에 사용됩니다. Toyo Tanso는 흑연을 복잡한 형상으로 가공할 수 있는 능력을 반도체 발열체에서의 사용을 지원하는 특성 중 하나로 식별합니다. 해당 흑연 히터 응용 프로그램 개요.
원통형 히터의 경우 슬롯 배열은 열장 설계를 따라야 합니다. 유사해 보이는 부품이라도 벽 두께, 슬롯 패턴 또는 치수 요구 사항이 다를 수 있습니다. 이러한 차이점은 가공이 시작되기 전에 파악해야 합니다.
도면 검토는 다음을 확립해야 합니다.
| 도면 정보 | 절단 전 확인 사항 |
|---|---|
| 외부 직경 및 전체 높이 | 공작물 장착, 로딩 간극 및 고정구 배열 |
| 내부 직경 또는 벽 두께 | 사용 가능한 지지 영역 및 절단 중인 벽 부분 |
| 슬롯 폭 및 공차 | 필요한 개구부 및 측정 방법 |
| 슬롯 길이 및 종료 | 각 절단이 시작되고 중지되는 위치 |
| 슬롯 개수 및 간격 | 원통 주위의 위치 요구 사항 |
| 절단되지 않은 부분 및 연결 특징 | 온전하게 유지되어야 하는 영역 |
| 흑연 등급 | 시험 절단을 위한 재료 정보 |
사진은 일반적인 형상을 보여줄 수 있습니다. 치수가 기입된 도면은 가공 작업을 정의합니다.
VIMFUN SVI 250-80의 흑연 히터 슬롯 가공
이 응용 프로그램에서 VIMFUN SVI 250-80은 무한 다이아몬드 와이어를 사용하여 흑연 벽을 가공하고 필요한 슬롯을 형성합니다.
다이아몬드 와이어 절단은 와이어에 의해 운반되는 다이아몬드 입자의 연마 작용을 통해 재료를 제거합니다. VIMFUN의 다이아몬드 와이어 쏘우 개요 는 절단 원리와 다양한 기계 구성을 설명합니다.
제공된 시연은 원통형 공작물, 외부 벽을 따라 있는 슬롯, 상단 테두리에서 보이는 개구부의 세 가지 특징에 중점을 둡니다. 이러한 보기는 응용 프로그램을 설명하는 데 도움이 되지만, 치수 허용은 여전히 도면과 비교하여 검사가 필요합니다.
다른 히터 설계를 위해서는 실제 공작물 치수와 필요한 절단 경로를 사용하여 기계 적합성을 검토해야 합니다. 이 시연에 사용된 모델 자체만으로는 모든 원통형 흑연 히터와의 호환성을 확립하지 않습니다.
와이어 직경 및 속도: 일반 참조
다음 값은 이 시연과 함께 제공되는 일반적인 흑연 가공 참조입니다. 이것은 비디오의 측정된 작동 매개변수 또는 이 특정 설정에 대한 확인된 사양이 아닙니다.
| 항목 | VIMFUN 시연 정보 또는 일반 참조 |
|---|---|
| 시연된 기계 | VIMFUN SVI 250-80 |
| 작업물 | 원통형 흑연 히터 |
| 작업 | 흑연 벽의 슬롯 절단 |
| 참조 다이아몬드 와이어 직경 | 0.6–1.0 mm |
| 참조 와이어 속도 | 40~70m/s |
| 비디오의 실제 와이어 직경 및 속도 | 보고되지 않음 |
| 이송 속도 및 와이어 장력 | 보고되지 않음 |
| 측정된 슬롯 폭 및 공차 | 보고되지 않음 |
이 범위는 공정 논의를 위한 맥락을 제공합니다. 선택된 설정은 시험 절단을 통해 기계, 와이어, 흑연 등급 및 부품 형상에 대해 확인해야 합니다.
참조 와이어 직경은 측정된 슬롯 폭으로 제시해서는 안 됩니다. 도면에 좁은 슬롯 공차가 명시되어 있다면, 공칭 와이어 직경이 규정 준수를 증명한다고 가정하는 대신 시험 중에 완성된 개구부를 기록하십시오.
와이어 속도는 공급 속도 및 장력과 함께 고려해야 합니다. VIMFUN의 가이드 와이어 속도, 장력 및 공급 속도 이 변수들을 함께 논의합니다.
고정구 및 절단 경로 계획
이 유형의 부품의 경우, 고정구 계획은 지지 및 클램핑을 위한 사용 가능한 영역부터 시작해야 합니다.
설정 검토는 실질적인 질문에 답해야 합니다: 원통형 본체를 어디에 고정할 수 있습니까? 와이어가 간섭 없이 필요한 슬롯 위치에 도달할 수 있습니까? 제안된 순서가 남은 절단에 충분한 접근 및 지지를 남깁니까?
흑연 히터 슬롯 가공의 경우, 유용한 검토 순서는 다음과 같습니다:
- 기준면을 식별합니다. 공작물이 도면 기준에 상대적으로 어떻게 배치될지 결정합니다.
- 지지 및 클램핑 위치를 확인합니다. 벽 두께, 슬롯 패턴 및 연결 특징과 비교하여 검토합니다.
- 각 절단 경로를 추적합니다. 고정구 주변의 여유 공간을 포함하여 진입, 이동 및 정지 위치를 확인합니다.
- 슬롯 순서를 검토합니다. 완료된 슬롯이 후속 절단에 대한 접근 또는 지지에 영향을 미치는지 확인합니다.
- 시험 검사를 정의합니다. 확인해야 하는 치수 및 모서리 조건에 동의합니다.
이것은 새 부품에 대한 설정 고려 사항입니다. 제공된 비디오 설명은 시연에 사용된 고정구 설계 또는 절단 순서를 명시하지 않습니다.
시험 절단 중 확인 사항
시험 절단은 제안된 설정이 지정된 흑연 재료에 필요한 형상을 생성하는지 여부를 확립해야 합니다.
도면에 따라 검사는 합의된 위치에서의 슬롯 폭, 슬롯 길이, 간격, 위치 및 진입 및 출구 모서리의 상태를 포함할 수 있습니다. 남아 있는 절단되지 않은 부분도 설계와 비교하여 확인해야 합니다.
검사 결과와 함께 와이어 사양 및 작동 설정을 기록하십시오. 이것은 관찰된 결과를 정의된 설정과 연결하고 다음 공정 조정에 명확한 기반을 제공합니다.
Toyo Tanso의 흑연 제조 공정 개요 가공 후 기계 가공 정밀도 검사를 포함합니다. 여기에 표시된 히터에 대해 해당 치수 검사 보고서가 제공되지 않았으므로 비디오는 기계 가공 시연으로 취급해야 합니다.
자주 묻는 질문
무한 다이아몬드 와이어 톱으로 원통형 흑연 히터의 슬롯을 절단할 수 있습니까?
예. 제공된 시연은 VIMFUN SVI 250-80이 원통형 흑연 히터의 슬롯을 가공하는 것을 보여줍니다. 다른 부품에 대한 적합성은 도면, 치수, 고정구 접근 및 슬롯 형상에 대한 검토가 필요합니다.
어떤 와이어 직경과 속도를 사용했습니까?
촬영 중 실제 설정은 보고되지 않았습니다. 첨부된 기술 참조는 6–1.0 mm 와이어 직경 그리고 40–70 m/s 와이어 속도 일반적인 흑연 가공용입니다. 이 시연의 측정 매개변수로 인용해서는 안 됩니다.
공정은 어떤 슬롯 정확도를 달성할 수 있습니까?
이 시연에 대한 측정된 슬롯 정확도는 제공되지 않았습니다. 필요한 공차는 도면에 정의되어야 하며 시험 절단 및 치수 검사를 통해 확인해야 합니다.
애플리케이션 검토를 위해 어떤 정보를 보내야 합니까?
부품 도면, 가능한 경우 흑연 등급, 외경, 높이, 벽 두께, 슬롯 치수, 간격 및 공차를 보내십시오. 클램핑 표면 또는 모서리 조건에 대한 제한 사항을 포함하십시오.
VIMFUN과 흑연 히터 도면 논의
원통형 흑연 히터의 슬롯을 가공해야 합니까?
도면을 보내주십시오 VIMFUN 필요한 슬롯 폭, 간격 및 부품 치수와 함께. 가공 요구 사항을 논의하고, 제안된 고정구 및 절단 경로를 검토하고, 시험 절단을 통해 확인해야 할 사항을 결정할 수 있습니다.
VIMFUN 소개
VIMFUN은 흑연 및 기타 단단하거나 부서지기 쉬운 재료를 위한 무한 다이아몬드 와이어 절단 장비를 공급합니다. 이 애플리케이션에 사용된 기계는 VIMFUN SVI 250-80입니다.