Giriş
Kızılötesi (IR) optiklerinin zorlu dünyasında, yüksek kırılma indisi ve IR şeffaflığı nedeniyle değer verilen kırılgan bir yarı iletken malzeme olan germanyumu kesmek, kenar yontulması ve hassas yuvarlak (R) köşeler elde etmek dahil olmak üzere önemli zorluklar sunar. Bu vaka çalışması, Sunny Optical projesinde görüldüğü gibi, AR (Artırılmış Gerçeklik) lens uygulamaları için germanyumdan karmaşık bir şekli kesme gereksinimini vurgulamaktadır.
Temel zorluklar, yontulmaya yol açan malzeme kırılganlığı ve optik performans için gerekli olan karmaşık R-köşeleriydi. Üç tekrarlayan test yoluyla, sadece ekipman geliştirmeleri yoluyla bu talepleri karşılamakla kalmadık, aynı zamanda özel armatürler ürettik ve işlem iş akışını optimize ettik. Sonuç kusursuz bir çıktı oldu ve müşterinin birden fazla üniteyi toplu olarak satın almasına yol açtı. Bu makale, müşterinin ihtiyaçlarını, özel çözümümüzü, test sonuçlarını ve yüksek hassasiyetli germanyum kesme konusundaki uzmanlığımızı sergilemek için içgörüleri incelemektedir.
Müşteri Gereksinimleri Analizi
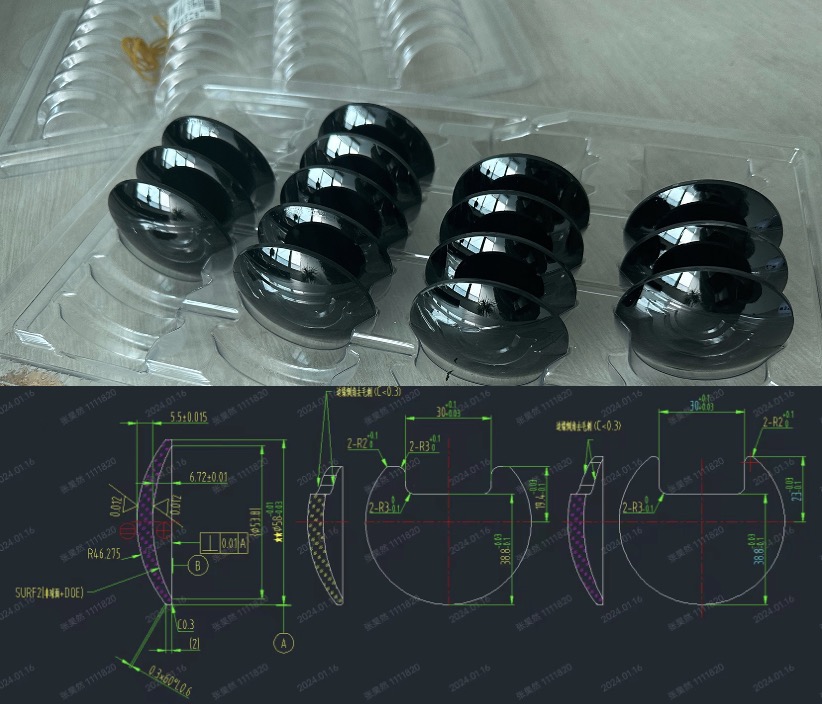
Sunny Optical AR lenslerine odaklanan müşteri, işlenmemiş malzemenin kırılganlığı nedeniyle kenar yontulmasına eğilimli olan germanyum malzemeden belirli bir şekli kesmeyi gerektiriyordu. Ek olarak, tasarım, optik sapmaları en aza indirmek ve AR sistemlerinde sorunsuz entegrasyonu sağlamak için kritik olan zorlu R-köşeleri (yuvarlak kenarlar) içeriyordu. Amaç, malzemenin IR optik özelliklerini korurken yüksek boyutsal doğruluk elde etmekti; temel boyutlar için toleranslar 0,1 mm dahilinde ve kusurları önlemek için yüzey pürüzlülüğü Ra 0,05 μm'nin altında olacaktı.
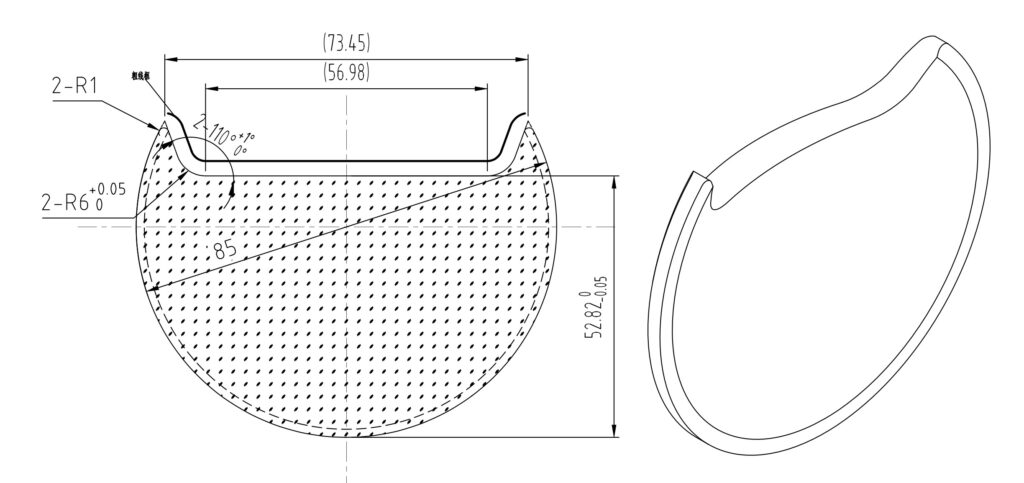
Müşterinin spesifikasyonlarından ve test belgelerinden elde edilen temel parametreler aşağıda özetlenmiştir:
| Parametre | Değer/Açıklama | Zorluk/Gereksinim |
|---|---|---|
| Malzeme | Germanyum (Ge) | Yüksek kırılganlık; yontulmaya eğilimli |
| Şekil | Karmaşık R-köşeli | Çatlaklar olmadan hassas yarıçaplar oluşturmak zor |
| Temel Boyutlar | örn. 4 ve 5 numaralı boyutlar (kritik) | İlk sapmalar 0,27 mm'ye kadar; <0,1 mm tolerans gerekli |
| Kenar Kalitesi | Yontulmasız | 0,01 mm'den büyük mikro çatlak veya yontuk yok |
| Yüzey Kalitesi | Optik Sınıf (Ra <0,05 μm) | Yansıma yapmayan, IR şeffaf |
| Test Tekrarları | 3 tur | Optimizasyon için tekrarlayan iyileştirme |
| Ekipman Uyumluluğu | Çok eksenli hassas kesici | Özel armatürler için destek |
Çözüm Uygulaması
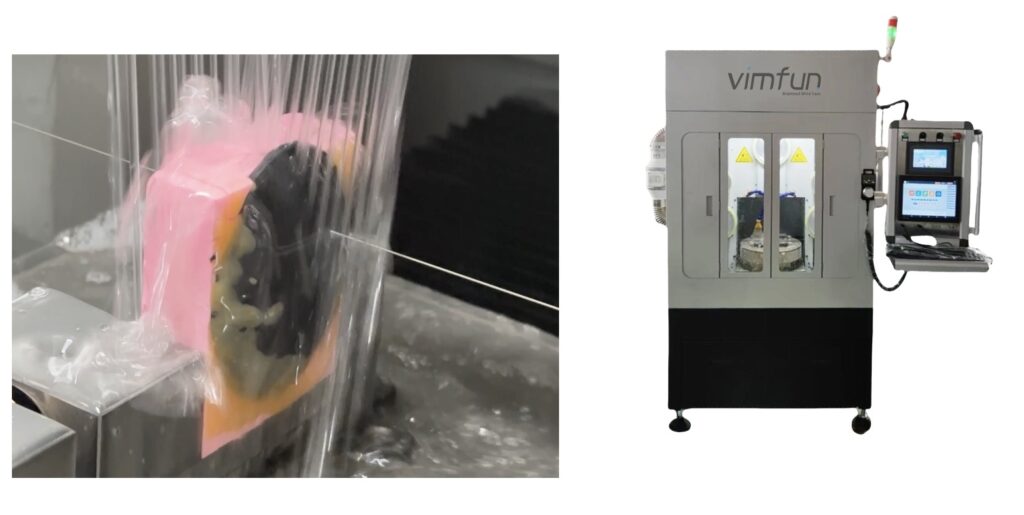
Germanyum kesme zorluklarını ele almak için, her seferinde yaklaşımı iyileştirerek üç hedeflenmiş test gerçekleştirdik. Çözümümüz, gelişmiş ekipman yeteneklerini özel tasarlanmış armatürler ve optimize edilmiş işlem parametreleriyle entegre etti. Kullanılan makine, yontulmayı azaltmak için hassas manipülasyon sağlayan çok eksenli kontrolü destekliyordu. Özel armatürler, tekdüze destek ve titreşim sönümlemesi sağlamak için tasarlanırken, zanaat, germanyumun hassasiyetini ele almak için daha yavaş ilerleme hızları ve soğutucu optimizasyonu için ayarlandı.
Üç testteki uygulama adımları şunlardı:
- İlk Test (1. Tur)Standart kurulum kullanılarak temel kesim, R-köşelerdeki yontulma ve boyut sapmalarını (örn. 4 ve 5 numaralı boyutlarda 0,27 mm) belirleme.
- İyileştirme Testi (2. Tur)Daha iyi malzeme sıkıştırma ve Y ekseni ofset ayarı için özel armatürler tanıtıldı; kenarlar üzerindeki stresi azaltmak için tel hızı ve gerginliği optimize edildi.
- Son Optimizasyon (3. Tur)R-köşeler için soğutucu akışı ve çok geçişli kesme stratejisi ince ayarlandı, yontulma olmamasını ve hassas yarıçap oluşumunu sağladı.
- Kalite KontrolMakine Modeli SGI20 ve özelleştirilmiş kalıp.
Bu tekrarlayan süreç sadece sorunları çözmekle kalmadı, aynı zamanda genel verimliliği artırarak atığı azalttı.
Kesim Sonuçları ve Doğrulama
Üç testten sonra, nihai germanyum parçaları, kenar yontulması olmayan ve hassas R-köşeleriyle mükemmel şekil uyumu sergiledi. AR lens bileşenleri, interferometri ve boyut taraması ile doğrulanan mükemmel IR şeffaflığını ve yüzey bütünlüğünü korudu. İlk testteki sorunlar (örn. 4 ve 5 numaralı boyutlardaki sapmalar), PDF'nin düzeltme sonuçlarında (Sayfa 4) belgelendiği gibi, Y ekseni ayarı ve zanaat ayarlamaları ile tamamen giderildi.
Sonuç fotoğrafları ve verileri şunları gösterdi:
- Makro görünüm: Pürüzsüz R-köşeli, yontulmasız kenarlar.
- Mikroskobik doğrulama: Kusursuz yüzey, optik sınıf kalitesini doğruluyor.
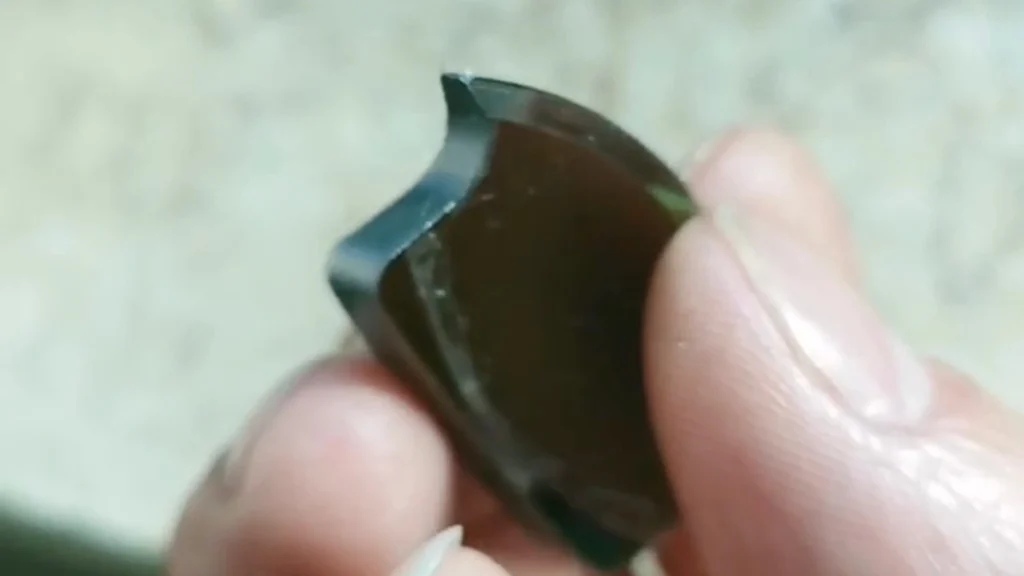

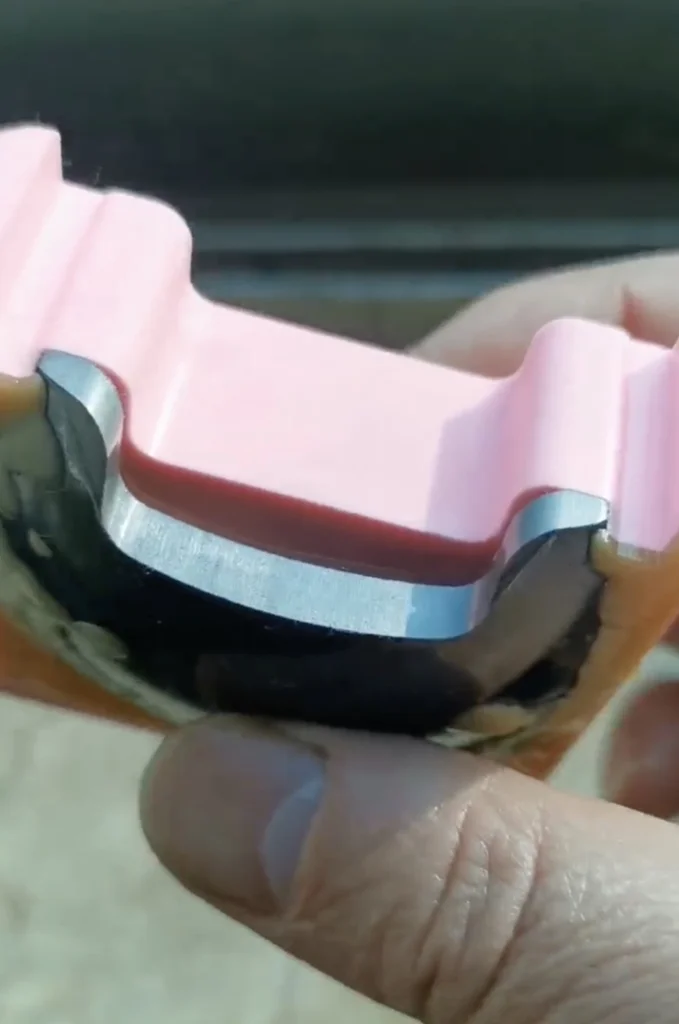
Nihai testten elde edilen nicel doğrulama verileri:
| Doğrulama Kalemi | Beklenen Değer | Gerçek Değer | Sapma |
|---|---|---|---|
| Boyut 4 | Hedef spec | Hedef -0,02 mm | <0,1 mm |
| Boyut 5 | Hedef spec | Hedef +0,01 mm | <0,1 mm |
| R-Köşe Yarıçapı | örn. 2 mm | 2,00 mm | 0 mm |
| Kenar Yontulması | Yok | Tespit edilmedi | Yok |
| Yüzey Pürüzlülüğü (Ra) | <0,05 μm | 0,03 μm | Uyumlu |
Sonuç ve Öğrenilen Dersler
Bu vaka çalışması, ekipman inovasyonu, özel fikstürler ve süreç optimizasyonu yoluyla üstün AR lens bileşenleri sunarak germanyumun optik kesimdeki doğal zorluklarının üstesinden gelme taahhüdümüzü örneklendirmektedir. Üç testli yinelemeli yaklaşım, yalnızca kusursuz sonuçlar elde etmekle kalmadı, aynı zamanda müşteri güvenini de inşa ederek ölçekli üretim için birden fazla makinenin toplu satın alınmasıyla sonuçlandı.
Elde edilen temel dersler arasında kırılgan malzemeler için özelleştirilmiş fikstürlemenin değeri ve karmaşık şekiller için yinelemeli testlerin önemi yer almaktadır. Almanyaum işlemede daha da yüksek verimlilik için, örneğin aynı anda 10 adet kesmek gibi, daha fazla otomasyon öneriyoruz.
IR optik üretiminde benzer zorluklarla karşılaşıyorsanız, size özel çözümler için bizimle iletişime geçin.
Bu vaka çalışması, gerçek test verilerine dayanarak 15 Nisan 2024 tarihinde derlenmiştir.