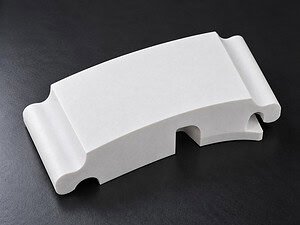
Quarzschneiden mit kreisförmigem Diamantdraht wird verwendet, wenn ein hartes, sprödes Werkstück eine geringe Schnittkraft, eine kontrollierte Schnittfuge und einen stabilen Zugang über einen langen Abschnitt erfordert. Das Ergebnis hängt immer noch vom Quarztyp, der Geometrie, der Unterstützung, dem Drahtzustand, der Vorschubgeschwindigkeit und der Abfallentfernung ab. Allein die Kreisbewegung garantiert keine spanfreie Kante oder eine fertige optische Oberfläche.
Dieser Artikel erklärt die Prozessfaktoren, die vor dem Schneiden von Quarz mit einem geschlossenen Diamantdraht überprüft werden sollten. Für den breiteren Anwendungsbereich siehe die Seite mit Lösungen zum Schneiden von Quarzglas.
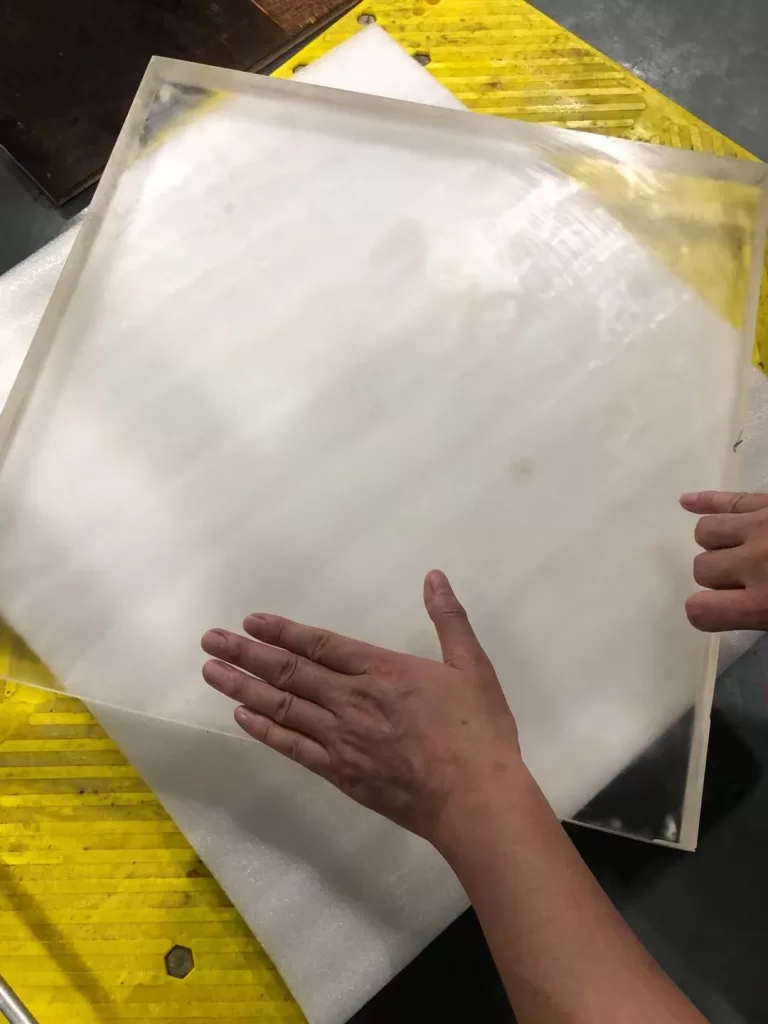
Quarztypen und Schnittunterschiede
“Quarz” kann sich auf verschiedene Materialien und Produktformen beziehen. Quarzglas, Schmelzquarz, Kristallquarz und opake Quarzprodukte verhalten sich nicht identisch. Die Lieferantenqualität, der Herstellungsweg, Einschlüsse, Restspannungen und der Oberflächenzustand sollten vor der Übertragung von Einstellungen von einem anderen Teil aufgezeichnet werden.
| Quarzmaterial oder -form | Typische Schnittprobleme | Zu bestätigende Informationen | Versuchsanleitung |
|---|---|---|---|
| Quarzglas / Schmelzquarz | Spröde Kante, unterschwellige Beschädigung und Kontaminationsgrenzen | Qualität, Reinheit, geglühter Zustand, Abmessungen und endgültige Oberflächenanforderung | Verwenden Sie eine stabile Unterstützung, einen kontrollierten Ein-/Austritt und eine zugelassene Methode zur Abfallkontrolle |
| Kristallquarz | Kristallorientierung, Einschlüsse und richtungsabhängiger Bruch | Orientierung, sichtbare Defekte, Schnittrichtung und nachgeschaltete Verwendung | Vergleichen Sie repräsentative Schnitte, bevor Sie den Produktionsweg festlegen |
| Quarzrohr oder -ring | Dünne Wände, lokale Spannungen und Ausbruch an der Austrittskante | Außen-/Innendurchmesser, Wandstärke, Ovalität und Klemmbereich | Verteilen Sie die Unterstützung und schützen Sie den Bereich des endgültigen Durchbruchs |
| Großer Block oder dicker Abschnitt | Lange Eingriffszeit, Drahtdurchbiegung und im Schnitt eingeschlossene Abfälle | Schnitttiefe/-länge, Masse, Bezugsflächen und zulässige Schnittfuge | Überprüfen Sie die Ausrichtung, die Steifigkeit der Vorrichtung und die Kühlmittelzufuhr über die gesamte Tiefe |
| Opaker oder einschussreicher Quarz | Lokale Variationen, Blasen oder Einschlüsse, die das Kantenverhalten beeinflussen | Materialzertifikat, sichtbare Merkmale und Akzeptanzgrenzen | Inspizieren Sie den Schnittweg und validieren Sie ihn an Material aus der beabsichtigten Charge |
Warum kreisförmiger Diamantdraht für Quarz evaluiert wird
Eine Endlosschleife bewegt sich durch die Schnittzone, ohne dass ein programmiertes Umkehrsignal am Hubende erforderlich ist. Das kleine, flexible Werkzeug kann Zugang zu ausgewählten geraden oder profilierten Schnitten bieten und dabei eine geringere lokale Kraft anwenden als einige starre Werkzeuge. Praktische Vorteile müssen noch aus der tatsächlichen Schnittfuge, Geradheit, Kantenbeschaffenheit, Schnittzeit, Drahtnutzung und der nachgeschalteten Bearbeitung bestätigt werden.
Drahtdurchmesser, Korngröße des Schleifmittels, Beschichtungsmuster und Verschleißzustand beeinflussen den Prozess. Überprüfen Sie die verfügbaren Strukturen auf der Seite mit Spezifikationen für Diamantdraht, und wählen Sie dann den endgültigen Draht anhand eines repräsentativen Tests und nicht anhand einer allgemeinen Quarzbezeichnung aus.
Absplitterungen, Mikrorisse und Oberflächenkontrolle
Quarz kann am Ein-, Austritt, an Ecken und an dünnen Wänden absplittern. Sichtbare Absplitterungen sind nur ein Qualitätsmaß; kritische optische oder Halbleiterteile erfordern möglicherweise auch eine Inspektion auf unterschwellige Beschädigungen, Geradheit, Ebenheit und Kontamination. Der Schneidschritt sollte daher zusammen mit der Reinigung, Inspektion, dem Schleifen oder Polieren geplant werden.
- Eingangskontrolle: Vermeiden Sie eine abrupte Anfangslast und stellen Sie sicher, dass der Draht die beabsichtigte Fläche rechtwinklig trifft.
- Austrittsunterstützung: Verwenden Sie eine geeignete Rücklage oder Opferunterstützung, wenn die Kante empfindlich ist.
- Klemmdruck: Verteilen Sie die Klemmkraft so, dass ein Rohr, ein Ring oder ein dünner Abschnitt nicht lokal belastet wird.
- Drahtweg: Überprüfen Sie die Führungsausrichtung, den Zustand des Rades und den Abstand während des gesamten Schnitts.
- Kühlmittel und Abfälle: Verhindern Sie, dass Partikel in der Schnittfuge rezirkulieren, und stellen Sie sicher, dass die Flüssigkeit mit dem Prozess kompatibel ist.
Fehlerbehebung beim Quarzschneiden
| Beobachtetes Ergebnis | Mögliche Ursachen zur Überprüfung | Einstellrichtung |
|---|---|---|
| Austrittskantenbruch | Nicht unterstützter Austritt, aggressive Zuführung, vorhandener Defekt oder lokale Spannungsbelastung der Vorrichtung | Verbesserung der Rückseitenunterstützung, Reduzierung des abrupte Durchbruchs und Inspektion des Werkstücks |
| Drahtbogen oder konischer Schnitt | Übermäßige Zuführung, geringe effektive Spannung, Ausrichtungsfehler oder tiefes Eingreifen | Rückkehr zum letzten stabilen Zustand und Überprüfung der Mechanik vor der Fortsetzung |
| Periodische Oberflächenmarkierungen | Schleifenlauf, Zustand des Rades/der Führung, Vibrationen oder eingeschlossene Partikel | Inspektion des gesamten Drahtweges, der Vorrichtung und der Schmutzentfernung |
| Schnittrate sinkt | Belasteter oder abgenutzter Schleifdraht, schlechter Kühlmittelzugang oder wechselnde Kontaktlänge | Inspektion des Drahtes und der Schnittfuge vor Erhöhung der Zuführung |
| Dünnwandige Risse beim Spannen | Punktuelle Belastung, Ovalität oder unzureichende Unterstützung | Verteilung der Rückhaltung und Verwendung von geometrisch angepasster Unterstützung |
| Oberfläche entspricht nicht der Inspektion | Falsche Annahme der Akzeptanz, beschädigter Draht, instabiler Prozess oder unzureichende Endbearbeitung | Messung des Defekts und Überprüfung des gesamten Schnitt- bis Endbearbeitungsweges |
Maschinentyp: SH60-R für Quarzglas
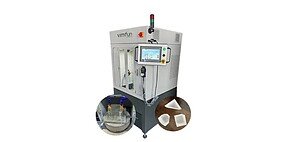
Die SH60-R Quarzglas-Drahtschneidemaschine ist ein relevantes Modell zur Bewertung für Quarzglasanwendungen. Maschinenauslastung, Vorrichtungszugang, Drahtauswahl und erzielbares Ergebnis sollten anhand der tatsächlichen Werkstückzeichnung und der Akzeptanzanforderungen überprüft werden. Kein fester Parametersatz sollte ohne einen repräsentativen Testschnitt übertragen werden.
Video zur Quarzschneidanwendung
Das beigefügte Video zeigt eine Quarzschneidanwendung. Es demonstriert eine Einrichtung und keine allgemeingültige Empfehlung. Vergleichen Sie das Material, die Werkstückabmessungen, die Vorrichtung, den Draht und das Qualitätsziel mit dem beabsichtigten Projekt.

Benötigte Informationen vor einem Quarz-Testschnitt
- Quarzqualität, Herstellungsverfahren, Reinheit und geglühter Zustand.
- Werkstückabmessungen, Gewicht, Geometrie, dünne Wände und verfügbare Spannflächen.
- Schnittweg, Tiefe, Länge, Menge und Ein-/Austrittspositionen.
- Schnittfugen-Zugabe, Geradheit, Ebenheit, Abplatzungen und Anforderungen an die Oberflächeninspektion.
- Kühlmittel, Sauberkeit, Kontamination und Einschränkungen bei der nachgeschalteten Endbearbeitung.
- Produktionsmenge, Zyklusziel und erforderliche Inspektionsaufzeichnungen.
Häufig gestellte Fragen
Können mit denselben Einstellungen alle Quarzqualitäten geschnitten werden?
Nein. Das Materialverfahren, Eigenspannungen, Einschlüsse, die Geometrie, die Schnitttiefe und die Akzeptanzanforderungen können das stabile Prozessfenster verändern.
Eliminiert ein Runddiamantdraht Quarzabplatzungen?
Nein. Eine geringe Schnittkraft kann helfen, aber der Zustand der Kante hängt immer noch von der Unterstützung, der Ein-/Austrittsstrategie, dem Drahtzustand, der Zuführung, der Ausrichtung und dem Material selbst ab.
Muss die Schnittfläche noch poliert werden?
Das hängt von der Endspezifikation ab. Optische, Dichtungs- oder Bezugsflächen erfordern nach dem Trennen möglicherweise Schleifen, Läppen oder Polieren.
Was sollte in einem Quarz-Musterschnitt gemessen werden?
Erfassen Sie die tatsächliche Schnittfuge, Geradheit oder Ebenheit, den Kantenbruch, den Oberflächenzustand, die Schnittzeit, das Drahtverhalten, die Kühlmittel-/Schmutzleistung und alle erforderlichen Endbearbeitungen.
Abschließend
Runddiamantdraht ist eine nützliche Option für ausgewählte Quarzglas- und kristalline Quarzschneidaufgaben, aber die Leistung muss anhand des gesamten Prozesses beurteilt werden. Identifizieren Sie das Material, schützen Sie empfindliche Geometrien, halten Sie den Drahtweg und die Schmutzkontrolle stabil und genehmigen Sie Produktionseinstellungen anhand wiederholter Musterergebnisse. Dieser Ansatz ist zuverlässiger, als anzunehmen, dass ein Draht oder eine Parametereinstellung für jede Quarzkomponente geeignet ist.